Insira os detalhes do produto (como cor, tamanho, materiais etc.) e outros requisitos específicos para receber um orçamento preciso.
Deixe um recado
Se você estiver interessado em nossos produtos e quiser saber mais detalhes, deixe uma mensagem aqui e responderemos assim que possível.
enviar
outro

Blog

  • Como identificar as necessidades do cliente: adequando as máquinas de blocos aos requisitos do projeto
    Como identificar as necessidades do cliente: adequando as máquinas de blocos aos requisitos do projeto
    Oct 07, 2026
    Resposta rápidaA adequação das máquinas de fabricação de blocos às necessidades do projeto começa com uma avaliação estruturada das necessidades, abrangendo cinco dimensões críticas: os tipos de blocos necessários, a capacidade de produção necessária para cumprir os prazos do projeto, o orçamento disponível e o retorno esperado do investimento, o nível de automação apropriado para o ambiente operacional e as condições do local, incluindo fornecimento de energia, espaço e disponibilidade de matéria-prima. Um projeto hospitalar em uma zona sísmica, por exemplo, exige blocos capazes de acomodar a armadura de aço, enquanto um empreendimento residencial pode priorizar a produção em grande volume de blocos vazados padrão. O desalinhamento entre a capacidade da máquina e as necessidades do projeto leva a ineficiências dispendiosas — a especificação excessiva desperdiça capital, enquanto a especificação insuficiente limita a produção e compromete a qualidade. Este guia fornece uma estrutura prática para identificar as necessidades do cliente e adequá-las à solução de máquina de fabricação de blocos ideal.           1. Análise da intenção de busca do usuárioQuem está pesquisando e por quê? PúblicoIntenção principalPrincipais preocupaçõesFabricantes de máquinas de blocosEstratégia Comercial/de VendasCompreender as dificuldades dos clientes para propor soluções adequadas.Distribuidores/RevendedoresComercial/ConsultivoAjudar os usuários finais a selecionar a máquina certa para seus projetos.EmpreiteirosSeleção Operacional/de EquipamentosAdequar a capacidade da máquina à escala e ao cronograma do projeto.Consultores de ProjetosInformativo/AconselhadorDesenvolvimento de especificações e recomendações de equipamentos  Categorias principais de intenção de pesquisa Vendas consultivas: Entendendo como fazer as perguntas certas para descobrir as necessidades do cliente.Compatibilidade técnica: alinhando as especificações da máquina com os requisitos do projeto.Otimização de orçamento: equilibrando capacidade e acessibilidade.Orientações específicas para cada aplicação: Adequação das máquinas a tipos específicos de projeto (habitação, infraestrutura, comercial)   2. Principais perguntas dos usuáriosP: Que perguntas devo fazer a um cliente antes de recomendar uma máquina de blocos?Comece pelo básico: Que tipos de blocos você precisa produzir? Qual é a sua capacidade de produção diária ou mensal necessária? Qual é a sua faixa de orçamento? Qual o nível de automação que você prefere? Quais são as condições do seu local de trabalho — fornecimento de energia, espaço disponível e matérias-primas? Qual é o seu cronograma para iniciar a produção? Compreender esses fatores permite adequar com precisão as especificações da máquina aos requisitos do projeto. P: Como determino a capacidade de produção adequada para um projeto?Calcule a capacidade necessária partindo do cronograma do projeto. Por exemplo, se um projeto habitacional requer 500.000 blocos ao longo de 12 meses, e a produção ocorre 25 dias por mês, a produção diária necessária é de aproximadamente 1.667 blocos. Adicionando uma margem de segurança de 20 a 30% para flutuações e crescimento futuro, sugere-se uma máquina capaz de produzir de 2.000 a 2.200 blocos por dia. Isso garante que a máquina atenda às demandas do projeto sem sobrecapitalização excessiva. P: Qual o papel do nível de automação na seleção de máquinas?O nível de automação afeta as necessidades de mão de obra, a consistência da produção e o investimento inicial. Máquinas totalmente automáticas requerem de 3 a 5 trabalhadores e oferecem qualidade consistente, mas demandam um capital maior. Máquinas semiautomáticas precisam de 8 a 12 trabalhadores, mas oferecem um custo inicial menor. A escolha depende da disponibilidade e do custo da mão de obra na região do cliente, do volume de produção e dos requisitos de qualidade. Em regiões com mão de obra abundante e de baixo custo, as máquinas semiautomáticas podem ser mais econômicas. P: Como as matérias-primas afetam a seleção de máquinas?As características da matéria-prima influenciam a configuração da máquina e o projeto da mistura. Cinzas volantes, escória e agregados reciclados podem exigir sistemas de dosagem e misturadores diferentes. Materiais abrasivos aceleram o desgaste do molde, exigindo materiais mais duráveis. O teor de umidade afeta a precisão da dosagem e pode exigir sensores de umidade. Compreender as fontes de matéria-prima do cliente garante que a máquina seja configurada para um desempenho ideal. P: Quais condições do local devem ser consideradas?As condições do local incluem espaço disponível, fornecimento de energia, acesso à água e requisitos de fundação. Máquinas móveis são adequadas para locais remotos com energia limitada. Máquinas estacionárias exigem fundações estáveis ​​e energia trifásica confiável. Restrições de espaço podem exigir projetos de máquinas compactos ou layouts verticais. Todos esses fatores influenciam a seleção da máquina e o planejamento do layout.  3. O Quadro de Avaliação de NecessidadesEtapa 1: Requisitos do produtoComece por entender o que o cliente deseja produzir. Os tipos de blocos — blocos vazados, tijolos maciços, pavimentos, meio-fios, blocos intertravados ou produtos especiais — determinam os requisitos de moldes e a configuração da máquina. Um projeto que exige vários tipos de produtos precisa de uma máquina com capacidade de troca rápida de moldes. Requisitos especiais, como canais de reforço de aço para zonas sísmicas, exigem projetos de moldes personalizados. Etapa 2: Capacidade de ProduçãoCalcule a capacidade necessária com base nos cronogramas do projeto e na demanda de mercado. Considere as necessidades atuais e o crescimento futuro. Uma máquina operando com 80 a 85% da capacidade nominal é ideal — margem suficiente para a demanda máxima sem superdimensionamento excessivo. A capacidade de produção também afeta as necessidades de mão de obra, o espaço de cura e a logística de materiais. Etapa 3: Nível de AutomaçãoAvalie a situação da mão de obra do cliente, o volume de produção e os requisitos de qualidade. Máquinas totalmente automáticas oferecem qualidade consistente com mão de obra mínima, mas exigem maior investimento e suporte técnico. Máquinas semiautomáticas são adequadas para startups e operações com mão de obra abundante. Máquinas manuais são apropriadas para produção em escala muito pequena ou no local da produção. Etapa 4: Equipamentos de apoioDetermine se o cliente precisa de uma linha de produção completa ou apenas da máquina principal. Os equipamentos auxiliares incluem máquinas de dosagem, misturadores, transportadores, empilhadeiras e sistemas de cura. Clientes com equipamentos existentes podem precisar apenas dos equipamentos auxiliares. máquina de formação de blocosSoluções prontas para uso são ideais para novos participantes do setor. Etapa 5: Local e LogísticaAvalie as condições do local: espaço disponível, fornecimento de energia, acesso à água e prontidão da fundação. Considere a logística de transporte e os requisitos de instalação. Locais remotos podem se beneficiar de máquinas móveis. Locais com espaço limitado podem exigir projetos compactos. Impostos de importação e custos de frete afetam o investimento total. Etapa 6: Orçamento e ROICompreenda o orçamento do cliente e o retorno esperado do investimento. Calcule o período de retorno com base na capacidade de produção, nos preços locais dos blocos de matéria-prima e nos custos operacionais. Uma máquina que ofereça maior produção com menor custo operacional pode justificar um investimento inicial maior devido ao retorno mais rápido do investimento.  4. Adequação das máquinas aos tipos de projetoProjetos de Habitação ResidencialOs projetos habitacionais normalmente exigem a produção em larga escala de blocos vazados e tijolos maciços. Uma máquina totalmente automática com capacidade de 8.000 a 12.000 blocos por turno é adequada para empreendimentos de grande porte. Máquinas semiautomáticas são mais indicadas para projetos habitacionais menores. As máquinas de blocos intertravados oferecem vantagens de custo para a entrega rápida de moradias. Projetos de InfraestruturaProjetos de infraestrutura — estradas, pontes, drenagem — exigem pavimentos intertravados, meio-fios e blocos de contenção. Máquinas com alta força de compactação e múltiplas opções de moldes são essenciais. Durabilidade e qualidade consistente são fundamentais, dando preferência a... máquinas totalmente automáticas controladas por PLC com alta força de vibração. Edifícios comerciais e industriais Edifícios comerciais exigem blocos resistentes e de alta qualidade para paredes estruturais. Recomenda-se o uso de máquinas capazes de produzir blocos de alta densidade com precisão dimensional. O nível de automação depende do volume de produção e da disponibilidade de mão de obra. Projetos remotos e presenciais Projetos em locais remotos se beneficiam de máquinas móveis de blocos que podem operar sem energia elétrica. Essas máquinas produzem blocos no local a partir de materiais locais, eliminando custos de transporte. A capacidade é normalmente menor do que a de máquinas estacionárias, mas oferece flexibilidade para locais remotos.  5. Perguntas frequentes 1. Quais são as primeiras perguntas a fazer a um cliente sobre suas necessidades de máquinas de blocos? Comece por: Que tipos de blocos você precisa? Qual é a sua produção diária necessária? Qual é o seu orçamento? Qual o nível de automação que você prefere? Quais são as condições do seu local de trabalho? 2. Como calculo a capacidade de produção adequada? Calcule a produção diária necessária dividindo o volume total do projeto pelos dias de produção disponíveis. Adicione uma margem de segurança de 20 a 30% para flutuações e crescimento. 3. Devo recomendar uma máquina totalmente automática ou semiautomática? Depende do custo e da disponibilidade da mão de obra, do volume de produção e dos requisitos de qualidade. A automação completa é adequada para operações de alto volume e com alta exigência de qualidade. A automação semiautomática é adequada para startups e regiões com baixo custo de mão de obra. 4. Como as matérias-primas afetam a seleção de máquinas? Diferentes materiais afetam a dosagem, a mistura e o desgaste do molde. Materiais abrasivos exigem moldes duráveis. O teor de umidade afeta a precisão da dosagem. 5. De que equipamentos de apoio um cliente pode precisar? Máquinas de dosagem, misturadores, transportadores, empilhadeiras e sistemas de cura. Clientes com equipamentos existentes podem precisar apenas da máquina principal. 6. Como as condições do local afetam a seleção da máquina? A disponibilidade de energia, o espaço disponível e os requisitos de fundação influenciam o tipo de máquina. Máquinas móveis são adequadas para locais remotos; máquinas estacionárias precisam de fundações estáveis. 7. Como calculo o ROI para uma máquina de blocos? Calcule o período de retorno do investimento com base na capacidade de produção, nos preços locais dos blocos de produção e nos custos operacionais. Uma produção maior com custos operacionais menores reduz o período de retorno. Se você deseja obter mais informações sobre nossos produtos, clique aqui.www.yxbrickequipment.com  
    LEIA MAIS
  • Análise de modelos aplicáveis ​​e processos de produção para linhas de fabricação de tijolos simples versus totalmente automatizadas.
    Análise de modelos aplicáveis ​​e processos de produção para linhas de fabricação de tijolos simples versus totalmente automatizadas.
    Sep 23, 2026
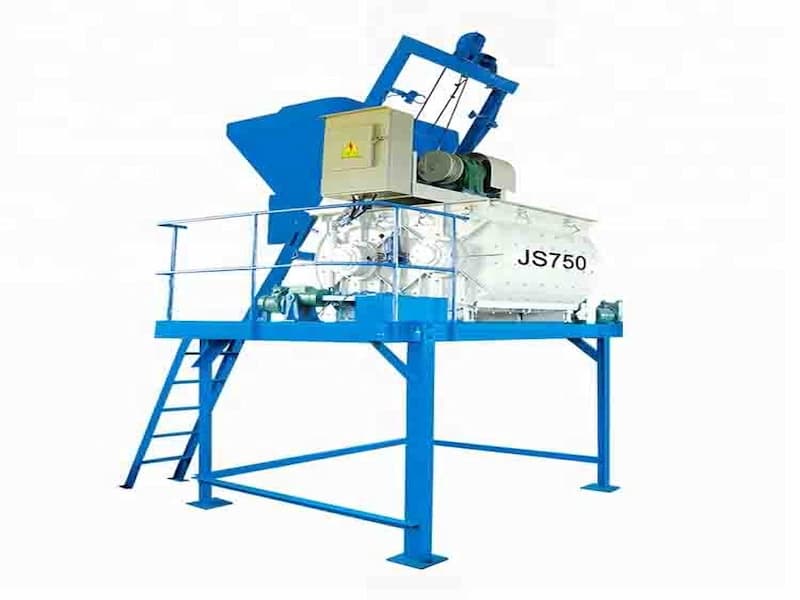
    IntroduçãoNo setor de produção de blocos de concreto, a seleção de equipamentos determina diretamente a escala de investimento, os custos operacionais e a flexibilidade do produto. O modelo QT8-15 máquina de moldagem de blocos É um modelo maduro de porte médio atualmente no mercado; o "8" indica uma capacidade de oito blocos ocos de 400×200×200mm por ciclo de moldagem, enquanto o "15" significa um ciclo de moldagem de aproximadamente 15 segundos. Duas configurações podem ser construídas em torno desta máquina principal — uma linha semiautomática simples e uma linha totalmente automática — cada uma adequada a cenários operacionais distintos. I. Linha de Produção Simples: Uma Solução de Entrada com Baixas BarreirasA linha de produção simplificada centra-se na máquina QT8-15 e opera com uma configuração básica que inclui: Misturador de ação forçada JS750A máquina consiste em uma esteira transportadora, um alimentador de paletes e um dispositivo de descarga de tijolos. O investimento total em equipamentos é de aproximadamente 350.000 RMB, exigindo uma área de cerca de 200 metros quadrados. A lógica principal dessa configuração é substituir os processos automatizados de empilhamento e reciclagem de paletes pelo trabalho manual: o concreto misturado é transportado por esteira até a tremonha da máquina, e os tijolos crus moldados são descarregados pelo dispositivo de descarga antes de serem transferidos para a área de cura por empilhadeira ou manualmente. Em relação à seleção do modelo, a unidade padrão QT8-15 é suficiente para este tipo de linha. A unidade padrão produz blocos que correspondem à cor natural da matéria-prima; a produção de tijolos coloridos requer a adição de um componente de revestimento colorido, o que aumenta os custos. As vantagens da linha simples incluem baixo investimento, instalação rápida e requisitos técnicos mínimos para os operadores. É ideal para empreendedores individuais ou pequenas fábricas de materiais de construção que estão entrando no setor para atender aos mercados locais com tijolos padrão e vazados. II. Linha de Produção Totalmente Automatizada: Uma Cadeia Abrangente para Produção em Larga EscalaPartindo dessa linha simples, o linha totalmente automática Incorpora um sistema automático de dosagem, silos de cimento, transportadores helicoidais, um paletizador automático e um sistema de transporte de paletes. Através do controle central baseado em PLC, alcança a automação completa do processo — desde a dosagem, mistura e moldagem até a paletização. Tomando como exemplo a linha totalmente automatizada QT8-15, a capacidade de produção em um turno de 8 horas pode atingir 11.520 tijolos vazados (400×200×200mm) ou 60.480 tijolos maciços (240×115×53mm). As linhas automatizadas são adequadas para empresas de materiais de construção de médio a grande porte com canais de vendas estáveis. As principais vantagens incluem: primeiro, o sistema de controle PLC permite 30 conjuntos de parâmetros de produção predefinidos, possibilitando ajustes em tempo real na frequência de vibração e na pressão de moldagem com base na umidade do material e nas variações de agregados; segundo, o sistema hidráulico utiliza válvulas proporcionais eletro-hidráulicas para alcançar um modo de vibração de frequência variável — caracterizado por alimentação de material em baixa frequência e moldagem em alta frequência — garantindo assim uma densidade uniforme do produto; terceiro, a combinação de um paletizador automático e um sistema de reciclagem de paletes reduz a necessidade de mão de obra para apenas 3 a 4 pessoas. Em relação à compatibilidade de modelos, os requisitos para a máquina principal são os mesmos tanto para linhas simples quanto para linhas totalmente automatizadas; no entanto, é essencial verificar se a máquina principal está equipada com interfaces para alimentação automática de paletes e sinais de controle do paletizador. Alguns fabricantes projetam suas máquinas principais QT8-15 com portas de comunicação reservadas para integração com linhas automatizadas, portanto, as especificações técnicas devem ser claramente definidas durante a aquisição. III. Processo de Produção: O Caminho Completo das Matérias-Primas aos Produtos Acabados Seja utilizando uma linha simples ou uma linha totalmente automatizada, o processo de produção principal permanece o mesmo. Na etapa de processamento da matéria-prima, o cimento é alimentado na balança de cimento manualmente ou por meio de uma rosca transportadora, enquanto a areia e o cascalho são carregados na máquina de dosagem por uma carregadeira; o CLP pesa automaticamente os materiais de acordo com a proporção da mistura. Durante a etapa de mistura, os materiais entram no misturador de ação forçada JS750, onde a água é adicionada e a mistura é homogeneizada. Na etapa de moldagem, a mistura é transportada para a tremonha da máquina principal; o molde desce sobre um palete, o mecanismo de alimentação preenche a cavidade do molde com o material e o tijolo é formado por vibração e pressão. Finalmente, na etapa de cura, os tijolos crus moldados são transportados para a área de cura por empilhadeira ou paletizadora; eles passam por cura natural por pelo menos sete dias e estão prontos para envio somente após atenderem aos padrões de resistência exigidos.    ConclusãoA escolha entre uma linha de produção simples e uma linha totalmente automatizada não se resume a qual é superior, mas sim a qual se adequa melhor ao cenário operacional específico. Uma linha simples permite a validação do produto e do mercado com investimento mínimo, enquanto uma linha totalmente automatizada exige um investimento maior em troca de maior capacidade e consistência. Para empresas de médio porte, uma linha simples pode ser uma opção mais adequada. plataforma de máquina hostO modelo QT8-15 suporta ambas as configurações. Recomenda-se escolher com base no raio de vendas, na estabilidade dos pedidos e na situação financeira.Para obter mais detalhes sobre o produto, visitehttps://www.yxbrickequipment.com
    LEIA MAIS
  • Que matérias-primas podem ser processadas por máquinas modernas de fabricação de blocos?
    Que matérias-primas podem ser processadas por máquinas modernas de fabricação de blocos?
    Sep 22, 2026
    Resposta rápidaMáquinas modernas para fabricação de blocos As máquinas de fabricação de blocos são extremamente versáteis e podem processar uma ampla gama de matérias-primas além do cimento e da areia tradicionais. Isso inclui subprodutos industriais como cinzas volantes, escória de alto-forno e resíduos de demolição da construção civil; materiais naturais como pedra britada, pó de pedreira e agregados leves; e materiais reciclados, incluindo agregados de concreto reciclado e cacos de vidro. A chave para um processamento bem-sucedido reside na preparação adequada do material — peneiramento, classificação e controle de umidade — combinada com a dosagem correta e a configuração adequada da máquina. Compreender quais materiais sua máquina pode processar é essencial para reduzir os custos de produção, melhorar a sustentabilidade e garantir a qualidade consistente dos blocos. Este guia explora toda a gama de matérias-primas que as máquinas modernas de fabricação de blocos podem processar e as considerações práticas para cada uma delas.    --  1. Análise da intenção de busca do usuárioQuem está pesquisando e por quê?PúblicoIntenção principalPrincipais preocupaçõesGerentes de fábrica de blocosRedução de custos/operacionalReduzir os custos de materiais utilizando materiais locais ou reciclados.Engenheiros de ProduçãoOtimização técnica/de processosCompreender o comportamento dos materiais e fazer ajustes no projeto de mistura.Gerentes de ComprasComercial/FornecimentoIdentificar fontes de materiais econômicas e confiáveis.Responsáveis ​​pela SustentabilidadeConformidade/AmbientalCumprir as normas de construção sustentável e reduzir a pegada de carbono.  Categorias principais de intenção de pesquisaDiversificação de Materiais: Identificação de materiais alternativos para reduzir a dependência de agregados virgens dispendiosos. Redução de custos: Utilização de materiais disponíveis localmente ou resíduos para diminuir os custos de produção. Conformidade com a sustentabilidade: Atendendo aos requisitos de certificação de construção sustentável com materiais ecológicos. Otimização Técnica: Compreendendo como diferentes materiais afetam o traço do concreto, a compactação e a qualidade dos blocos.  2. Principais perguntas dos usuáriosP: As máquinas de fabricação de blocos podem processar cinzas volantes?Sim. A cinza volante é um dos materiais cimentícios suplementares mais utilizados na produção de blocos. Ela reage com o hidróxido de cálcio do cimento para formar compostos aglutinantes adicionais, melhorando a resistência e a durabilidade a longo prazo. A cinza volante também melhora a trabalhabilidade e reduz a necessidade de água. Tijolos e blocos de cinza volante são reconhecidos como materiais de construção ecológicos e são amplamente utilizados em projetos de construção sustentável. P: Quais subprodutos industriais podem ser utilizados na produção de blocos?Diversos subprodutos industriais podem ser processados, incluindo escória de alto-forno (um subproduto da produção de aço, usada como substituto do cimento), resíduos de construção e demolição (triturados e peneirados para uso como agregado reciclado), sílica ativa (um subproduto da produção de silício, usada para aumentar a resistência) e pó de pedra e lascas de pedra (subprodutos da produção de agregados). Esses materiais reduzem a dependência de recursos virgens e diminuem os custos de produção. P: Materiais reciclados podem ser usados ​​na fabricação de blocos?Com certeza. Agregados de concreto reciclado (RCA) provenientes de demolições podem substituir agregados naturais na produção de blocos. Cacos de vidro reciclado podem ser moídos e utilizados como substituto parcial do cimento ou como agregado decorativo. Plásticos reciclados também estão sendo explorados como agregados leves. O uso de materiais reciclados apoia os princípios da economia circular e pode reduzir significativamente os custos com materiais. P: Quais materiais naturais são adequados para a produção de blocos?Os materiais naturais incluem areia, cascalho, pedra britada, calcário, dolomita e agregados leves como pedra-pomes, perlita e argila expandida. A escolha depende da disponibilidade local, da resistência necessária do bloco e dos requisitos de densidade. A classificação e peneiramento adequados são essenciais para garantir uma qualidade consistente. P: Como diferentes materiais afetam a qualidade dos blocos?Diferentes materiais afetam a densidade, a resistência, a absorção de água e a durabilidade. Por exemplo, agregados leves reduzem o peso dos blocos, mas podem diminuir a resistência à compressão. Cinzas volantes melhoram a resistência a longo prazo, mas podem retardar o desenvolvimento inicial da resistência. Agregados reciclados podem aumentar a absorção de água. Compreender esses efeitos permite que os engenheiros ajustem os projetos de mistura e os parâmetros de produção para obter resultados ótimos.   3. Categorias de matérias-primas para a fabricação moderna de blocosMateriais cimentíciosO cimento é o principal aglomerante em blocos de concreto. Cimento Portland, cimentos compostos e cimentos especiais são todos adequados. Materiais cimentícios suplementares (MCS), como cinzas volantes, escória e sílica ativa, podem substituir parcialmente o cimento, reduzindo custos e melhorando a sustentabilidade. O tipo e a quantidade de aglomerante afetam diretamente o desenvolvimento da resistência, a durabilidade e os requisitos de cura. AgregadosOs agregados formam a estrutura dos blocos. Os agregados naturais incluem areia, cascalho e pedra britada. Agregados leves, como pedra-pomes, perlita e argila expandida, reduzem o peso dos blocos. Agregados reciclados provenientes de resíduos de demolição da construção civil oferecem uma alternativa sustentável. A granulometria adequada — combinando partículas finas e grossas — é fundamental para obter blocos densos e resistentes com o mínimo de vazios. Subprodutos industriaisA cinza volante proveniente de usinas termelétricas a carvão é o subproduto industrial mais comum utilizado na produção de blocos. A escória de alto-forno da siderurgia oferece propriedades cimentícias. A sílica ativa aumenta a resistência e a durabilidade. O pó de pedreira e o pó de pedra da produção de agregados servem como cargas finas. Esses materiais reduzem o volume de resíduos em aterros sanitários e, ao mesmo tempo, melhoram o desempenho dos blocos. Materiais RecicladosO agregado reciclado de concreto (RCA) proveniente de estruturas demolidas pode substituir os agregados naturais. Os cacos de vidro reciclado podem ser moídos para uso como pozolana ou aditivo decorativo. Plásticos reciclados estão sendo explorados como agregados leves. O uso desses materiais apoia os princípios da economia circular e reduz o impacto ambiental. Aditivos EspeciaisAditivos químicos modificam as propriedades do bloco. Plastificantes melhoram a trabalhabilidade com menos água. Aceleradores aceleram o desenvolvimento da resistência. Retardadores prolongam o tempo de trabalho. Hidrorrepelentes reduzem a absorção. Pigmentos adicionam cor. Fibras melhoram a tenacidade e a resistência a fissuras. Esses aditivos são usados ​​em pequenas quantidades, mas têm efeitos significativos no desempenho.   4. Preparação do Material e Controle de QualidadeTriagem e classificaçãoAs matérias-primas devem ser peneiradas para remover partículas e detritos de tamanho excessivo. A classificação garante a distribuição adequada do tamanho das partículas, o que afeta a compactação, a densidade e a resistência. Uma classificação consistente é essencial para a produção de blocos uniformes. Controle de umidade O teor de umidade afeta a trabalhabilidade e a compactação da mistura. Muita água reduz a resistência; pouca água impede a compactação adequada. Sensores de umidade e análises regulares ajudam a manter os níveis ideais. Os agregados devem ser armazenados em local coberto para evitar a exposição à chuva. Design misto Cada combinação de materiais requer um traço específico. A proporção de cimento, agregados, água e aditivos determina as propriedades dos blocos. Testes com lotes pré-fabricados e ensaios de resistência à compressão validam os traços antes da produção em larga escala. Testes de qualidade Testes regulares garantem qualidade consistente. Testes de resistência à compressão aos 7 e 28 dias verificam o desempenho estrutural. Testes de densidade e absorção de água avaliam a durabilidade. A inspeção visual identifica defeitos superficiais. Ajustes no traço ou nos parâmetros de produção são feitos conforme necessário.  5. Perguntas frequentes 1. Quais matérias-primas as máquinas modernas de fabricação de blocos podem processar? As máquinas modernas podem processar cimento, areia, cascalho, pedra britada, cinzas volantes, escória de alto-forno, sílica ativa, pó de pedreira, agregados de concreto reciclado, vidro reciclado, agregados leves e diversos aditivos químicos. 2. A cinza volante pode ser usada na produção de blocos? Sim. A cinza volante é amplamente utilizada como substituto do cimento, melhorando a resistência e a durabilidade a longo prazo, além de reduzir custos e o impacto ambiental. 3. Quais subprodutos industriais são adequados para a fabricação de blocos? Escória de alto-forno, sílica ativa, pó de pedreira e resíduos de demolição da construção civil são todos adequados. Esses materiais reduzem a dependência de recursos virgens. 4. É possível usar materiais reciclados na fabricação de blocos? Sim. Agregados de concreto reciclado, vidro reciclado e plásticos reciclados podem ser utilizados, apoiando os princípios da economia circular. 5. Como diferentes materiais afetam a qualidade dos blocos? A diferença entre os materiais afeta a densidade, a resistência, a absorção de água e a durabilidade. As composições das misturas devem ser ajustadas para compensar essas variações. 6. Que preparação é necessária para as matérias-primas? Triagem, classificação, controle de umidade e armazenamento adequado são essenciais. A preparação consistente do material garante a uniformidade da qualidade dos blocos. Se você deseja obter mais informações sobre nossos produtos, clique aqui. www.yxbrickequipment.com
    LEIA MAIS
  • Guia para seleção de máquinas de fabricação de tijolos na China: recomendações práticas com base nas necessidades de produção.
    Guia para seleção de máquinas de fabricação de tijolos na China: recomendações práticas com base nas necessidades de produção.
    Sep 21, 2026
    Como profissional especializado em seleção de equipamentos e suporte técnico para exportação de máquinas de fabricação de tijolos, frequentemente me deparo com a mesma pergunta de clientes estrangeiros: "Com tantas opções disponíveis, é possível que eu consiga comprar uma máquina de fabricação de tijolos?" Máquina chinesa de fabricação de tijolos Existem diversas marcas disponíveis, qual devo escolher? Embora a pergunta pareça simples, a resposta envolve múltiplas dimensões técnicas, incluindo características da matéria-prima, tipos de produto, planejamento da capacidade de produção e orçamentos de investimento. Este artigo aborda o assunto de uma perspectiva prática para ajudá-lo a estabelecer uma estratégia clara para selecionar o equipamento certo. I. Defina com clareza o foco em suas matérias-primas e produto.O primeiro passo na seleção de uma máquina de fabricação de tijolos não é analisar marcas, mas sim considerar as matérias-primas e os produtos pretendidos. As máquinas chinesas de fabricação de tijolos geralmente se dividem em duas categorias com base no processo de produção: máquinas para tijolos não queimados (máquinas para blocos de concreto) e máquinas para tijolos queimados (máquinas para tijolos de barro a vácuo).As máquinas de fabricação de tijolos não queimados utilizam materiais como cimento, areia e cascalho, cinzas volantes, escória e resíduos de construção. Elas moldam os produtos por meio de vibração e compressão; os produtos acabados requerem apenas cura natural antes do uso e não necessitam de queima em forno. Esse tipo de equipamento é ideal para regiões com abundância de resíduos sólidos industriais ou recursos suficientes de areia e cascalho. Em contrapartida, as máquinas de fabricação de tijolos queimados utilizam principalmente argila e xisto, moldando-os por extrusão a vácuo. Essas máquinas requerem um forno auxiliar para a queima e são adequadas para cenários tradicionais de produção de tijolos e telhas.Se você planeja produzir tijolos padrão, blocos vazados ou pedras para pavimentação, deve priorizar a rota de produção de tijolos não queimados; esta é atualmente a principal tendência para as exportações chinesas de máquinas de fabricação de tijolos. II. Panorama e Posicionamento das Marcas TradicionaisApós décadas de desenvolvimento, a indústria chinesa de máquinas para fabricação de tijolos estabeleceu uma hierarquia de marcas bem definida. Com base em pesquisas de mercado e rankings do setor, os principais fabricantes incluem Quangong Machinery, Qunfeng Machinery, Zhuoyue Hongchang, Sinoma Jianke, Yixin Brick Machine, Hengxing Machinery e Sanlian Machinery.Em termos de desempenho no mercado de exportação, a Quangong e a Qunfeng — ambas sediadas em Quanzhou, Fujian — estabeleceram sua presença internacional precocemente. Suas linhas de produtos abrangem sistemas completos e totalmente automatizados para a produção de blocos, adequados para grandes empresas de materiais de construção. A Sinoma Jianke se destaca pela sua relação custo-benefício no setor de máquinas de moldagem de blocos totalmente automatizadas para pequenas e médias empresas; sua série QTY goza de grande visibilidade em plataformas de exportação como a Feira de Cantão. Enquanto isso, marcas como Máquina de tijolos Yixin Construímos redes de serviço estáveis ​​por meio de modelos de distribuição em mercados regionais específicos, como o Oriente Médio e o Norte da África. Ao selecionar um modelo, não há necessidade de buscar cegamente a "maior marca"; em vez disso, concentre-se em verificar se a marca possui distribuidores ou equipes de serviço em sua região. As máquinas de fabricação de tijolos são equipamentos de produção projetados para operação a longo prazo, e a rapidez na resposta pós-venda geralmente tem um impacto maior na lucratividade real do que o reconhecimento da marca por si só. III. Selecionando a categoria do modelo com base na escala de produçãoAs máquinas chinesas de fabricação de tijolos são normalmente categorizadas por sua "capacidade de moldagem" (número de blocos produzidos por ciclo) — as designações comuns incluem "série 4", "série 6", "série 8" e "série 10", sendo que o número indica quantos tijolos padrão são produzidos em um único ciclo de moldagem. Máquinas da Série 4 (ex.: QTY4-18/QTY4-20): Adequado para fábricas de tijolos de pequeno a médio porte ou investidores iniciantes. Tomando como exemplo a máquina de fabricação de tijolos intertravados QTY4-18, ela molda 26 tijolos padrão por ciclo, com uma produção teórica de aproximadamente 41.600 tijolos em um turno de 8 horas. Quando equipada com uma linha de produção completa (incluindo misturador, esteira transportadora e empilhador automático), a necessidade total de energia é de cerca de 34 a 38 kW. Esses modelos apresentam um investimento inicial mais baixo e são relativamente simples de operar e manter. Máquinas da Série 6 (ex.: QT6-15): Uma opção comum para produção em média escala; com um ciclo de moldagem de aproximadamente 15 segundos, são ideais para empresas de materiais de construção com um fluxo estável de encomendas.  Modelos da Série 8 e superiores São voltadas para grandes conglomerados de materiais de construção ou projetos de infraestrutura municipal; embora ofereçam alta capacidade de produção, o investimento necessário é significativamente maior. Para clientes estrangeiros que entram no indústria de fabricação de tijolos Para iniciantes, geralmente recomendo começar com uma linha de produção semiautomática ou básica. Inicialmente, você pode usar assistência manual para certos processos e migrar para uma configuração totalmente automatizada assim que tiver estabelecido presença no mercado. Essa abordagem gerencia eficazmente os riscos associados ao investimento inicial. IV. Adaptabilidade Funcional: A Capacidade Multiuso é uma Vantagem FundamentalUma característica técnica importante das modernas máquinas chinesas de fabricação de tijolos não queimados é a capacidade de produzir uma grande variedade de produtos simplesmente trocando os moldes. A mesma máquina pode produzir: Tijolos padrão: 240×115×53mm; o material de parede mais comum.Blocos ocos: Especificações de 6 ou 8 polegadas; usadas para paredes de preenchimento de estrutura.Pedras de pavimentação/pavimentos: 200×100×60mm e outros tamanhos; amplamente utilizado em projetos municipais.Guias de calçada, pavimentos de grama e tijolos de proteção de taludes: Produzido utilizando moldes especializados. Isso significa que, ao adquirir uma única máquina principal e utilizar moldes diferentes, o cliente pode atender a diversos mercados de produtos. Ao selecionar um modelo, verifique se o fornecedor oferece serviços de moldes personalizados e confira os prazos de entrega para moldes padrão. Além disso, as diferenças técnicas no sistema de moldagem por vibração afetam diretamente a densidade e a resistência dos tijolos. Os modelos de gama média a alta utilizam vibração sincronizada da mesa e da cabeça de pressão, combinadas com um sistema de controle PLC para ajuste preciso dos parâmetros, resultando em alta densidade do produto e precisão dimensional. Clientes com orçamentos limitados podem optar por um sistema de vibração básico, mas devem aceitar alguma variação na resistência do produto.    V. Conselhos práticos para clientes internacionaisPrimeiroFornecer amostras de matéria-prima e uma lista de especificações do produto ao fornecedor, solicitando uma recomendação de modelo personalizado e uma estimativa da capacidade de produção. As características de moldagem variam significativamente dependendo da matéria-prima; tabelas de parâmetros genéricos servem apenas como referência. SegundoPriorize modelos com histórico comprovado de exportação. Marcas com longa trajetória na exportação de máquinas para fabricação de tijolos geralmente oferecem equipamentos mais robustos em termos de compatibilidade de voltagem (por exemplo, adequação de 380V/50Hz à rede elétrica local), intercambiabilidade de peças e interfaces de usuário em inglês. TerceiroConfirme os termos de suporte pós-venda. Isso inclui orientações sobre instalação e comissionamento, treinamento de operadores, prazos de entrega de peças de desgaste e métodos para suporte técnico remoto. Embora a máquina principal de fabricação de tijolos normalmente tenha uma vida útil projetada de 8 a 10 anos, os moldes e os componentes de vibração são consumíveis que exigem um fornecimento contínuo. QuartoPermitir flexibilidade para ajustes na matéria-prima. Se as matérias-primas locais apresentarem características únicas (como alto teor de umidade ou alto teor de silte/argila nos agregados), os parâmetros de moldagem podem exigir otimização no local; escolher um fornecedor que ofereça suporte técnico é mais valioso do que simplesmente comparar preços. Selecionar uma máquina de fabricação de tijolos é essencialmente um processo de "combinação": combinar a marca com a sua área de atuação, o modelo da máquina com as suas necessidades de capacidade de produção e a funcionalidade com a sua estratégia de produto. É aconselhável esclarecer primeiro as condições da sua matéria-prima, os produtos-alvo e a faixa de orçamento antes de iniciar discussões técnicas com dois ou três fornecedores; concentre-se na adequação das soluções propostas e não apenas nos preços. Selecionar a máquina de fabricação de tijolos certa é a base para a rentabilidade estável e de longo prazo de uma fábrica de tijolos.Para obter mais detalhes sobre nossas máquinas de fabricação de blocos de concreto, visite [link para o site].https://www.yxbrickequipment.com
    LEIA MAIS
  • Sistema hidráulico de máquina de fabricação de tijolos explicado: pressão, vazão e desempenho.
    Sistema hidráulico de máquina de fabricação de tijolos explicado: pressão, vazão e desempenho.
    Sep 14, 2026
    Resposta rápidaO sistema hidráulico é o coração de qualquer sistema moderno. máquina de fabricação de tijolos de concretoOs sistemas hidráulicos convertem energia elétrica em força mecânica controlada para compactação, movimentação do molde e alimentação do material. Um sistema hidráulico típico de uma máquina de blocos opera com pressão de trabalho de 16 a 22 MPa e vazão de 40 a 100 L/min, dependendo do tamanho da máquina e dos requisitos do ciclo. O desempenho do sistema é determinado por três parâmetros principais: pressão (força gerada), vazão (velocidade de operação) e limpeza do fluido (confiabilidade e vida útil dos componentes). Os sistemas hidráulicos oferecem vantagens distintas em relação aos acionamentos mecânicos — transmissão de força suave, velocidade e pressão ajustáveis ​​e proteção contra sobrecarga —, tornando-os essenciais para a produção de blocos de alta densidade e qualidade consistente. A compreensão desses princípios permite que engenheiros e operadores otimizem o desempenho, solucionem problemas e prolonguem a vida útil do equipamento.        1. Análise da intenção de busca do usuário1.1 Quem está pesquisando e por quê?PúblicoIntenção principalPrincipais preocupaçõesEngenheiros de ManutençãoSuporte técnico/Solução de problemasDiagnóstico de quedas de pressão, problemas de fluxo e superaquecimento.Engenheiros de ProduçãoTécnico/OtimizaçãoOtimizando pressão e vazão para qualidade e velocidade.Gerentes de ComprasComercial/DecisãoComparação entre sistemas de acionamento hidráulico e mecânicoOperadores de MáquinasPrático/OperacionalEntendendo as configurações de pressão e a manutenção. 1.2 Categorias principais de intenção de pesquisaConhecimento técnico: Como os sistemas hidráulicos geram e controlam a força. Otimização de desempenho: Ajuste de pressão e vazão para qualidade e eficiência. Solução de problemas: Diagnóstico de problemas hidráulicos comuns. Seleção de equipamentos: Comparação de sistemas hidráulicos entre diferentes modelos de máquinas.  2. Principais perguntas dos usuáriosP: Qual a pressão de funcionamento do sistema hidráulico de uma máquina de blocos?A maioria dos sistemas hidráulicos de máquinas de blocos opera com pressões de trabalho de 16 a 22 MPa (160 a 220 bar). A pressão específica depende do modelo da máquina e do tipo de bloco. Pressões mais altas produzem blocos mais densos, mas aumentam o desgaste dos componentes. Para blocos vazados padrão, 18 a 20 MPa é o valor típico, enquanto pavimentos de alta resistência podem exigir de 20 a 22 MPa. P: Qual a diferença entre pressão e vazão em um sistema hidráulico?Pressão e vazão desempenham funções distintas. A pressão determina a força que o sistema pode exercer — maior pressão significa maior força de compactação. A vazão determina a velocidade de operação — maior vazão significa movimento mais rápido do cilindro e ciclos mais curtos. Ambas devem estar em equilíbrio: pressão excessiva sem vazão adequada leva a ciclos lentos, enquanto alta vazão com baixa pressão produz compactação fraca. P: Como a pressão hidráulica afeta a qualidade do bloco?A pressão hidráulica influencia diretamente a densidade e a resistência dos blocos. Pressão insuficiente resulta em blocos subcompactados com alta porosidade e baixa resistência à compressão. Pressão excessiva pode causar sobrecompactação, levando a fissuras internas e desperdício de energia. A pressão ideal garante densidade uniforme e qualidade consistente. P: Quais são os problemas comuns no sistema hidráulico das máquinas de blocos?Problemas comuns incluem perda de pressão (bomba desgastada, vazamentos internos), superaquecimento (óleo contaminado, resfriador obstruído), operação lenta (baixo fluxo, filtro obstruído) e movimento irregular (ar no sistema, válvulas defeituosas). A manutenção regular — trocas de óleo, substituição do filtro e controle de contaminação — previne a maioria dos problemas.  3. Componentes do Sistema Hidráulico3.1 Geração de EnergiaA bomba hidráulica converte a energia mecânica do motor elétrico em energia hidráulica. As bombas de engrenagem são comuns devido à sua simplicidade e baixo custo; as bombas de pistão oferecem maior eficiência e capacidade de pressão para aplicações exigentes. As bombas de deslocamento variável permitem o ajuste da vazão para diferentes requisitos de ciclo, melhorando a eficiência energética. 3.2 Válvulas de ControleAs válvulas direcionais direcionam o fluido hidráulico para os atuadores apropriados. As válvulas proporcionais permitem o controle preciso do fluxo e da pressão, possibilitando a aceleração e a desaceleração suaves dos movimentos do molde. As válvulas de alívio de pressão protegem o sistema contra sobrepressão, desviando o excesso de fluxo de volta para o tanque. 3.3 AtuadoresOs cilindros hidráulicos convertem a pressão do fluido em força linear para compactação, ejeção e alimentação do molde. O diâmetro do cilindro determina a força produzida, enquanto o curso determina a distância percorrida. As vedações impedem vazamentos internos e externos, sendo essenciais para manter a pressão e evitar contaminação. 3.4 Fluidos e FiltraçãoO óleo hidráulico desempenha múltiplas funções: transmitir potência, lubrificar componentes e dissipar calor. A limpeza do óleo é crucial — a contaminação acelera o desgaste e causa mau funcionamento das válvulas. Os sistemas de filtragem removem partículas, com classificações de mícron tipicamente de 10 μm ou mais finas para aplicações em máquinas de bloco. Resfriamento e Reservatório: O calor é gerado por quedas de pressão e atrito. Os sistemas de resfriamento mantêm a temperatura do óleo entre 40 e 55 °C para um desempenho ideal. O reservatório fornece armazenamento de óleo, dissipação de calor e decantação de contaminantes. 4. Otimização de desempenho4.1 Controle de PressãoAs configurações de pressão devem ser ajustadas para cada tipo de bloco. Blocos de maior densidade exigem maior pressão; blocos mais leves precisam de menor pressão. Use manômetros para verificar as configurações e procure por quedas de pressão que indiquem vazamento interno. A pressão deve ser constante durante todo o ciclo — flutuações indicam problemas nas válvulas ou na bomba. 4.2 Otimização de FluxoA vazão determina a velocidade do ciclo. Bombas de deslocamento variável permitem o ajuste da vazão para atender às necessidades de produção. Durante as fases não produtivas (retorno do molde, alimentação), a vazão pode ser reduzida para economizar energia. O controle por válvula proporcional possibilita perfis de movimento suaves que reduzem o impacto e prolongam a vida útil dos componentes. 4.3 Gestão de TemperaturaA viscosidade do óleo hidráulico varia com a temperatura. O óleo muito quente perde viscosidade, causando vazamentos internos e reduzindo a eficiência. O óleo muito frio aumenta a resistência e a queda de pressão. Manter a temperatura entre 40 e 55 °C garante a viscosidade ideal. Os resfriadores devem ser limpos regularmente e os níveis dos reservatórios devem ser monitorados. 4.4 Controle de ContaminaçãoA filtragem é a atividade de manutenção mais importante. Substitua os filtros conforme o cronograma, e não apenas quando estiverem obstruídos. Utilize recipientes limpos ao adicionar óleo. Mantenha os respiros do reservatório limpos e em bom funcionamento. Análises regulares do óleo identificam tendências de contaminação antes que elas causem falhas.  5. Guia de Solução de Problemas5.1 Baixa PressãoVerifique a regulagem da válvula de alívio.Inspecione a bomba quanto a desgaste.Teste para detecção de vazamentos internos nos cilindros 5.2 SuperaquecimentoVerifique o funcionamento do refrigerador.Verifique o nível e o estado do óleo.Verifique se há linhas de retorno restritas. 5.3 Operação LentaVerifique as configurações de fluxoVerifique se o filtro está obstruído.Saída da bomba de teste 5.4 Movimento ErráticoVerifique se há ar no sistema.Inspecione as válvulas para verificar se estão emperradas.Verifique a pressão do piloto 6. Perguntas frequentes1. Qual é a pressão de trabalho do sistema hidráulico de uma máquina de blocos?A maioria dos sistemas opera entre 16 e 22 MPa. Blocos vazados padrão requerem de 18 a 20 MPa, enquanto pavimentos de alta resistência podem precisar de 20 a 22 MPa. 2. Como a pressão hidráulica afeta a densidade do bloco?Pressões mais elevadas aumentam a força de compactação, produzindo blocos mais densos com maior resistência à compressão. Pressões insuficientes resultam em blocos porosos e fracos. 3. Qual a diferença entre pressão e vazão?A pressão determina a força; o fluxo determina a velocidade. Ambos devem estar em equilíbrio para um desempenho ideal. 4. O que causa o superaquecimento do sistema hidráulico?Óleo contaminado, resfriadores entupidos, níveis baixos de óleo e linhas de retorno obstruídas. 5. Com que frequência o óleo hidráulico deve ser trocado?A cada 2.000 a 4.000 horas de operação, ou anualmente, dependendo dos níveis de contaminação e das condições de funcionamento. 6. Qual o nível de filtragem recomendado?10 μm ou menos para aplicações em máquinas de bloco, a fim de evitar o desgaste de válvulas e cilindros. 7. Como posso melhorar a eficiência do sistema hidráulico?Utilize bombas de deslocamento variável, otimize as configurações de pressão e vazão, mantenha a temperatura adequada e controle a contaminação por meio de filtração regular. Se você deseja obter mais informações sobre nossos produtos, clique aqui.www.yxbrickequipment.com  
    LEIA MAIS
  • Projeto de moldes para blocos de concreto: tolerâncias, materiais e acabamento superficial.
    Projeto de moldes para blocos de concreto: tolerâncias, materiais e acabamento superficial.
    Sep 08, 2026
     Resposta rápida O projeto do molde é o fator mais importante para determinar a qualidade dos blocos de concreto, a consistência dimensional e a eficiência da produção. Moldes de engenharia de precisão, fabricados com aço-liga de alta qualidade — como 42CrMo ou Cr12MoV — com tratamento térmico de cementação, atingindo dureza superficial de HRC 58–62 e tenacidade do núcleo de HRC 35–40, oferecem vida útil de 80.000 a mais de 100.000 ciclos em condições normais de produção. As tolerâncias críticas incluem desvio dimensional da cavidade de ±0,12 a ±0,3 mm, desvio de altura de ±0,5 mm e folga unilateral entre o pé de pressão e a cavidade de 0,2–0,4 mm. Um acabamento superficial de Ra 1,6 ou melhor garante um fluxo suave do concreto e uma desmoldagem limpa, enquanto raios de canto de 3–5 mm eliminam pontos de concentração de tensão que causam fissuras. Para gerentes de compras e engenheiros de produção, compreender esses parâmetros é essencial para selecionar moldes que ofereçam qualidade consistente dos blocos e minimizem o tempo de inatividade.   1. Análise da intenção de busca do usuário Quem está pesquisando e por quê?PúblicoIntenção principalPrincipais preocupaçõesGerentes de ComprasComercial/DecisãoVida útil do molde, custo por ciclo, confiabilidade do fornecedor, documentaçãoEngenheiros de ProduçãoTécnico/InformativoTolerâncias, tipos de materiais, resistência ao desgaste, integração com máquinas existentes.Gerentes de fábrica de blocosOperacional/Resolução de ProblemasReduzir o tempo de inatividade, manter a consistência dimensional e aumentar a velocidade de troca de moldes.Equipe de Controle de QualidadeInformativo/ProcedimentalCritérios de inspeção, tolerâncias aceitáveis, prevenção de defeitos Categorias principais de intenção de pesquisa Especificações Técnicas: Compreensão das classes de materiais, requisitos de dureza e tolerâncias dimensionais que determinam o desempenho do molde. Avaliação de Fornecedores: Avaliação de fabricantes de moldes com base na documentação de qualidade, compatibilidade e suporte pós-venda. Otimização de Processos: Seleção de projetos de moldes que reduzam o estresse de desmoldagem, prolonguem a vida útil da ferramenta e melhorem a qualidade do bloco. Gestão de Custos: Equilíbrio entre o investimento inicial, a vida útil do molde e os custos de manutenção. 2. Principais perguntas dos usuários P: Quais são os tipos de aço mais adequados para moldes de blocos de concreto?Aços-liga premium, como 42CrMo, Cr12MoV e 9CrSi, são padrões da indústria para moldes de blocos de concreto Esses materiais oferecem excelente resistência ao desgaste e mantêm sua forma sob as tensões de vibração de alta frequência e compactação. Para misturas altamente abrasivas contendo areia grossa ou agregados reciclados, aços para ferramentas como o Cr12MoV proporcionam durabilidade superior.  P: Qual a dureza que um molde de qualidade deve atingir? O tratamento térmico de cementação cria uma superfície resistente ao desgaste com dureza Rockwell C (HRC) de 58 a 62, mantendo ao mesmo tempo um núcleo resistente a impactos com dureza Rockwell C (HRC) de 35 a 40. Essa estrutura dupla permite que a superfície dura resista à abrasão causada por agregados, enquanto o núcleo resistente absorve vibrações e previne fissuras. A espessura da camada cementada, de 1,3 a 1,5 mm, garante profundidade suficiente para múltiplos ciclos de repolimento.  P: Quais são as tolerâncias críticas para a consistência dimensional? As principais tolerâncias incluem: desvio dimensional da cavidade de ±0,12 a ±0,3 mm, desvio de altura (profundidade de preenchimento) de ±0,5 mm, folga unilateral entre o pé de pressão e a cavidade do molde de 0,2 a 0,4 mm e planicidade geral da placa de ≤0,5 mm. Atingir uma tolerância de ±0,1 mm nas dimensões críticas representa o mais alto padrão de precisão de fabricação, garantindo que os pavimentos se encaixem perfeitamente e que os blocos de encaixe se alinhem com perfeição. P: Como o acabamento da superfície afeta a qualidade do bloco? Uma superfície lisa na cavidade (Ra 1,6 ou melhor) reduz o atrito, evita que o concreto grude e garante que os blocos se soltem facilmente, sem rasgos ou deformações. Também minimiza o desgaste do molde ao longo do tempo, preservando a estabilidade dimensional. Superfícies ásperas dificultam o fluxo do concreto, causando bolhas de ar e densidade inconsistente. P: Quais características de design prolongam a vida útil do molde? As principais características de design incluem: raios de canto de 3 a 5 mm para eliminar pontos de concentração de tensão e evitar a propagação de trincas; ângulos de inclinação adequados (normalmente de 1 a 3 graus) para uma desmoldagem suave; e cantos reforçados em pontos de alta tensão. Os insertos modulares permitem a substituição rápida de componentes de alto desgaste, reduzindo o tempo de inatividade de horas para minutos. 3. A Estrutura de Projeto de Moldes Seleção de Materiais e Tratamento TérmicoA escolha do aço e seu tratamento térmico determinam diretamente a vida útil e a estabilidade dimensional do molde. Aços-liga premium — 42CrMo, Cr12MoV e 9CrSi — são selecionados por sua excelente resistência ao desgaste e capacidade de manter a forma sob as tensões de produção. O processo crítico é o tratamento térmico de cementação. Isso cria uma superfície dura e resistente ao desgaste (HRC 58–62), mantendo um núcleo resistente e durável (HRC 35–40). A camada dura resiste à abrasão causada por agregados que, de outra forma, erodiriam as paredes da cavidade e aumentariam as dimensões ao longo do tempo. A espessura da camada cementada, de 1,3 a 1,5 mm, é crucial — uma vez que essa camada dura é desgastada, o molde perde rapidamente a precisão dimensional. As peças do conjunto do molde feitas de aço tratado termicamente proporcionam uma vida útil de 80.000 a 120.000 ciclos em condições normais de produção. Os fabricantes geralmente fornecem mapas de dureza e certificados de matéria-prima (PMI) com cada conjunto de moldes para garantir a rastreabilidade. Tolerâncias dimensionais A obtenção e a manutenção de tolerâncias rigorosas ao longo de milhares de ciclos de produção representam o mais alto padrão de precisão na fabricação. As tolerâncias críticas incluem: Desvio Dimensional da Cavidade: ±0,12 a ±0,3 mm — define diretamente a base para a precisão do tamanho do bloco. Tolerâncias mais rigorosas no molde resultam em tolerâncias mais rigorosas no bloco. Desvio de Altura: ±0,5 mm — controla a espessura do bloco. Folga Unilateral: 0,2–0,4 mm — evita vazamentos de concreto ao redor do pé do compactador, o que causa defeitos dimensionais e maior desgaste. Planicidade da Placa do Molde: ≤0,5 mm — garante compactação uniforme; placas irregulares levam a blocos com espessuras variáveis. A usinagem CNC é essencial para atingir essas tolerâncias. Os moldes modernos utilizam processos de corte a fio para definir a geometria da cavidade com folgas consistentes. A deriva dimensional é minimizada pelo alívio de tensões após o tratamento térmico. Acabamento da superfície e características de designAcabamento da Superfície: As superfícies das cavidades são usinadas por CNC com rugosidade Ra 1,6 ou superior. Este acabamento liso reduz o atrito, evita que o bloco grude e garante que ele se solte facilmente, sem rasgos ou deformações. Uma superfície áspera impede o fluxo do concreto, causando bolhas de ar e densidade inconsistente. Raios de Canto: Todos os cantos internos possuem um raio de 3 a 5 mm para eliminar pontos de concentração de tensão. Cantos retos de 90 graus são pontos fracos — eles retêm ar, criam vazios e concentram a tensão, iniciando fissuras. Raios adequados melhoram a integridade do bloco e a vida útil do molde. Ângulos de Saída: Ângulos de saída adequados (normalmente de 1 a 3 graus) facilitam a desmoldagem suave. Sem eles, o atrito ao remover o bloco pode deformar o produto e acelerar o desgaste do molde. Canais de Ventilação: Sulcos de exaustão estratégicos evitam "furos de ar" (vazios) nas superfícies dos blocos, garantindo um acabamento de alta qualidade.  Compatibilidade e integração Os moldes de qualidade compartilham padrões de furação, posicionamento de pinos-guia e geometria de paletes comuns a grandes sistemas de máquinas como Hess, Masa, Tiger e QGM/Zenith. Isso permite a substituição direta sem necessidade de reequipamento ou tempo de inatividade da máquina. Cada máquina de blocos possui dimensões de montagem, posições de pinos e folgas de extração exclusivas que devem ser verificadas. 4. Considerações práticas para compradores Documentação de QualidadeFabricantes de moldes de renome fornecem documentação completa com cada conjunto de moldes: Certificados de matéria-prima (PMI), mapas de dureza após tratamento térmico, relatórios de inspeção dimensional (CMM ou equivalente) e verificações de encaixe (com base em desenhos técnicos ou por contato). Essa documentação garante um comissionamento sem riscos e permite a rastreabilidade do fornecedor. Suporte pós-venda Procure fornecedores que ofereçam: garantia de 12 meses contra defeitos; kits de insertos sobressalentes para padrões de desgaste comuns; serviços de reendurecimento ou recondicionamento para prolongar a vida útil da ferramenta; suporte remoto durante as primeiras produções ou trocas de ferramentas. 5. Perguntas frequentes 1. Qual a melhor classe de aço para moldes de blocos de concreto?Aços-liga de alta qualidade, como 42CrMo, Cr12MoV e 9CrSi, são padrões da indústria. Para misturas abrasivas com areia grossa ou agregados reciclados, recomenda-se o uso de aço ferramenta, como o Cr12MoV. 2. Quanto tempo deve durar um molde de qualidade? Os moldes de aço tratados termicamente normalmente suportam de 80.000 a mais de 100.000 ciclos em condições normais de produção. Alguns revestimentos avançados podem prolongar ainda mais essa vida útil. 3. Qual a dureza que um molde deve atingir? A superfície de desgaste deve atingir uma dureza de HRC 58–62, enquanto o núcleo deve permanecer em HRC 35–40 para resistência ao impacto. Essa combinação é obtida por meio de tratamento térmico de cementação. 4. Quais tolerâncias garantem dimensões de bloco consistentes? As dimensões críticas devem ser mantidas em ±0,12 a ±0,3 mm, a altura em ±0,5 mm, com folga unilateral de 0,2 a 0,4 mm e planicidade da placa de ≤0,5 mm. 5. Por que os raios de curvatura dos cantos são importantes no projeto de moldes? Raios de canto de 3 a 5 mm eliminam pontos de concentração de tensão que causam fissuras. Cantos agudos de 90 graus aprisionam ar, criam vazios e concentram a tensão que inicia o surgimento de fissuras.  6. Que acabamento superficial deve ter um molde de qualidade? As superfícies das cavidades devem atingir uma rugosidade Ra de 1,6 ou superior. Uma superfície lisa reduz o atrito, evita a aderência, garante uma desmoldagem limpa e preserva a estabilidade dimensional ao longo do tempo. 7. Como posso verificar a qualidade do molde antes da compra? Solicite a documentação, incluindo certificados de matéria-prima, mapas de dureza, relatórios de inspeção dimensional (CMM) e verificações de encaixe. Verifique também a compatibilidade com as dimensões de montagem e as posições dos pinos da sua máquina. Se você deseja obter mais informações sobre nossos produtos, clique aqui. www.yxbrickequipment.com
    LEIA MAIS
  • Máquinas de blocos para projetos de infraestrutura: pavimentação, meio-fios e blocos de dique.
    Máquinas de blocos para projetos de infraestrutura: pavimentação, meio-fios e blocos de dique.
    Sep 02, 2026
     Resposta rápida Projetos de infraestrutura exigem produtos de concreto duráveis ​​e de alta resistência que suportem cargas pesadas, condições climáticas extremas e uso contínuo. As máquinas de blocos projetadas para aplicações em infraestrutura devem produzir pavimentos para estradas e áreas pavimentadas, meio-fios para bordas de estradas e drenagem, e blocos especiais, como blocos de dique para controle de erosão e proteção de taludes. O equipamento certo combina alta força de compactação — tipicamente 60–80 kN de força de vibração — com ciclos de produção rápidos (15–18 segundos) e a flexibilidade para alternar entre tipos de produtos por meio da troca de moldes. Para entregas de infraestrutura em larga escala, pátios de blocos totalmente automatizados, produzindo mais de 6.000 blocos por dia, permitem que as construtoras cumpram prazos apertados, mantendo a qualidade consistente e reduzindo a dependência de materiais importados.   1. Análise da intenção de busca do usuário Quem está pesquisando e por quê?PúblicoIntenção principalPrincipais preocupaçõesEmpreiteiras de InfraestruturaSeleção Operacional/de EquipamentosMáquinas adequadas para projetos de estradas, pontes e drenagem.Oficiais de Compras GovernamentaisComercial/ConformidadeSoluções econômicas que atendem aos padrões nacionais de construção.Engenheiros de ProjetoTécnico/InformativoEspecificações do equipamento e requisitos de resistência do produtoOperadores de Mineração/IndústriaCapacidade operacional/remotaProdução no local em áreas remotas Categorias principais de intenção de pesquisa Avaliação de Equipamentos: Comparação de máquinas para tipos específicos de produtos (pavimentos, meio-fios, blocos de contenção). Planejamento de Capacidade: Adequação da produção das máquinas à escala e aos cronogramas dos projetos de infraestrutura. Conformidade Técnica: Garantia de que os produtos atendam aos padrões estruturais para uso em infraestrutura. Sustentabilidade/Conteúdo Local: Utilização de materiais locais para reduzir custos de transporte e apoiar o emprego local.  2. Principais perguntas dos usuários P: Quais tipos de blocos são necessários para projetos de infraestrutura? Projetos de infraestrutura exigem diversos produtos de concreto: blocos intertravados para pavimentação de estradas, áreas pavimentadas e calçadas; meio-fios para bordas de estradas, canais de drenagem e ilhas de trânsito; blocos vazados e maciços para muros de contenção, muros divisórios e encontros de pontes; e blocos intertravados para construção rápida de muros. Produtos especializados, como blocos para diques, destinados à proteção de margens de rios, estabilização de taludes e controle de erosão, também são demandados em projetos de infraestrutura hídrica. P: Quais especificações de máquina são importantes para a produção de blocos de infraestrutura? As especificações essenciais incluem força de vibração — tipicamente de 60 a 80 kN para pavimentos e meio-fios de alta densidade — tempo de ciclo inferior a 20 segundos para alta produção, pressão hidráulica de 16 a 22 MPa para compactação consistente e sistemas de controle PLC (Siemens ou Mitsubishi) com interfaces touchscreen para gerenciamento de parâmetros de produção. As máquinas devem suportar múltiplas configurações de moldes para alternar entre tipos de produto em 20 a 60 minutos. P: As máquinas de blocos podem operar em locais de infraestrutura remotos? Sim. As máquinas móveis de blocos são projetadas especificamente para locais remotos. Elas podem ser transportadas até o local e instaladas para produzir blocos a partir de solo e cimento disponíveis localmente, eliminando a logística de transporte e reduzindo os custos de construção. Alguns modelos funcionam com energia elétrica (monofásica ou trifásica) e podem operar com geradores onde a energia da rede elétrica não está disponível. P: Quais são as vantagens de custo da produção de blocos de infraestrutura no local? A produção de blocos no local elimina os custos de transporte de materiais, que podem ser substanciais para projetos remotos. A Hydraform relata uma economia de custos de até 40% em comparação com os métodos convencionais que utilizam materiais importados. A produção no local também permite o controle total da qualidade dos blocos e a continuidade do fornecimento, evitando atrasos de fornecedores externos.  3. Tipos de Blocos de Infraestrutura Central Pavimentação para áreas pavimentadas e calçadas Os blocos de pavimentação para uso em infraestrutura exigem alta resistência à compressão e ao desgaste. As especificações da máquina normalmente incluem: Frequência de vibração: 3.000-4.500 RPM; Ciclo de moldagem: 15-18 segundos; Capacidade de produção: mais de 26 blocos para calçadas por molde. Guias e meio-fios As máquinas de meio-fio podem produzir meio-fios contínuos montados em trilhos de aço, com recursos que incluem vibradores de agulha importados para um fluxo de concreto suave, sensores de inclinação, declive e direção, e construção de chassi rígido. Os meio-fios podem ser assentados em diversas superfícies, incluindo mistura úmida, DBM, DLC, PQC, reforço e sarjetas. Blocos de proteção de diques e taludes Blocos de controle de erosão para margens de rios e estabilização de taludes exigem compactação de alta densidade e perfis de encaixe especializados. Esses blocos são produzidos utilizando sistemas de vibração e pressão hidráulica semelhantes aos de máquinas de blocos padrão, mas com moldes personalizados projetados para configurações de encaixe.  4. Aplicações de Projetos de Infraestrutura Habitação governamental e infraestrutura pública Os programas habitacionais governamentais em toda a África utilizam a tecnologia de fabricação de blocos há mais de 38 anos. Os sistemas de blocos intertravados proporcionam habitações estruturalmente sólidas e economicamente viáveis ​​em larga escala, permitindo uma entrega mais rápida dentro de orçamentos mais restritos. As aplicações incluem: Habitação de baixo custo e subsidiada; Habitação militar e policial (quartéis, alojamentos para funcionários); Construção de escolas e clínicas; Infraestrutura municipal (centros comunitários, instalações sanitárias); Habitação para situações de desastre. Mineração e operações remotas As empresas de mineração utilizam máquinas móveis de blocos para produzir materiais de construção certificados no local, a partir do solo local. Isso elimina a logística de transporte e reduz os custos de construção em operações remotas. As principais aplicações incluem alojamentos para trabalhadores de minas, oficinas e depósitos de equipamentos, escritórios e prédios administrativos, muros de divisa e estruturas de segurança, além de blocos de pavimentação para estacionamento de veículos e calçadas. Infraestrutura Rodoviária e de Transportes Aplicações específicas para infraestrutura incluem máquinas de meio-fio de concreto para bordas de estradas e drenagem, pprodução de blocos de economia Para calçadas e ciclovias, blocos de contenção para encontros de pontes e taludes, e pavimentos permeáveis ​​para sistemas de drenagem.  5. Considerações sobre a seleção de máquinas Nível de automaçãoEscala de aplicaçãoAutomação recomendadaSaída típicaProjetos municipaisSemiautomáticoMais de 3.500 blocos por diaProgramas nacionaispátio de blocos totalmente automatizadoMais de 6.000 blocos por diaLocais de mineração remotosMáquinas móveis2.400 a 3.000 blocos por dia Principais características a priorizar Sistemas de vibração: A tecnologia de vibração eficiente garante densidade consistente em todos os tipos de produtos. Procure por recursos de vibração da mesa, vibração por pressão e vibração de alimentação. Sistemas de controle: O controle PLC com interface touchscreen permite o gerenciamento dos parâmetros de produção. Os sistemas PLC da Mitsubishi e da Siemens são padrões da indústria. Versatilidade de moldes: A capacidade de trocar moldes para diferentes tipos de blocos (pavimentos, meio-fios, blocos vazados, blocos intertravados) maximiza a utilização da máquina em várias fases do projeto.  6. Perguntas frequentes1. Quais máquinas de blocos são adequadas para projetos de infraestrutura? Máquinas com alta força de vibração (60-80 kN), tempos de ciclo rápidos (15-18 segundos) e capacidade de moldagem múltipla. Para habitações governamentais em larga escala, recomenda-se o uso de fábricas de blocos automatizadas que produzam mais de 6.000 blocos por dia. 2. As máquinas de blocos podem produzir meio-fios e pavimentos na mesma máquina? Sim. Máquinas com moldes intercambiáveis ​​podem produzir diversos tipos de produtos, incluindo pavimentos, meio-fios, blocos vazados e blocos intertravados. 3. Qual é a vantagem de custo da produção de blocos de infraestrutura no local? Economia de custos de até 40% em comparação com os métodos convencionais que utilizam materiais importados, através da eliminação dos custos de transporte e da utilização de solo local. 4. As máquinas móveis de blocos são adequadas para locais de infraestrutura remotos? Sim. As máquinas móveis são projetadas para locais remotos e podem funcionar com geradores onde não há energia elétrica disponível. 5. Quanto tempo leva para trocar os moldes para diferentes tipos de blocos? A troca de moldes normalmente leva de 20 a 60 minutos, dependendo da configuração do molde e do tipo de máquina. 6. Quais padrões os blocos de infraestrutura devem atender? Os blocos devem atender às normas nacionais de construção. Os blocos Hydraform atendem às Normas Nacionais Sul-Africanas (SANS) e são aprovados para uso em paredes estruturais de edifícios de um ou mais andares. 7. Qual é o nível de automação recomendado para programas habitacionais governamentais? Para projetos habitacionais em âmbito nacional, recomenda-se o uso de fábricas de blocos totalmente automatizadas, com capacidade de produção de mais de 6.000 blocos por dia, para cumprir os prazos de entrega e manter a qualidade consistente. Se você deseja obter mais informações sobre nossos produtos, clique aqui. www.yxbrickequipment.com
    LEIA MAIS
  • Principais pontos de adaptação para máquinas de fabricação de tijolos de concreto que se expandem para o mercado da
    Principais pontos de adaptação para máquinas de fabricação de tijolos de concreto que se expandem para o mercado da "Iniciativa Cinturão e Rota".
    Sep 01, 2026
    Desde que a iniciativa "Um Cinturão, Uma Rota" foi proposta, a China máquina de fabricação de tijolos de concreto As exportações inauguraram um período áureo de desenvolvimento. Tomando como exemplo a Langfang Nianpeng Company, o valor total de suas exportações aumentou de 3 milhões de yuans em 2012 para 70 milhões de yuans em 2021, com produtos vendidos para 41 países no exterior. No entanto, oportunidades e desafios coexistem — o ambiente de mercado nos países ao longo da "Rota da Seda" é complexo e diversificado. A capacidade de um equipamento evoluir da "capacidade de produzir" para a "capacidade de ser bem utilizado" depende da adaptação. Isso não se trata apenas de um simples ajuste de parâmetros técnicos, mas de um salto do pensamento focado no produto para o pensamento focado em soluções sistêmicas. I. Normas e Certificações: Superando as "Barreiras de Entrada" no MercadoA expansão para mercados internacionais exige, primeiramente, o enfrentamento das "barreiras invisíveis" das normas técnicas e certificações de produtos. Os mercados europeu e americano, assim como alguns mercados de alta gama, possuem requisitos de certificação de segurança extremamente rigorosos. Em 2023, quando o equipamento ZN900CG, fabricado no Canadá pela Fujian Quangong Machinery Co., Ltd., entrou no mercado canadense, precisou obter a certificação da Canadian Standards Association (CSA), equivalente à certificação UL dos EUA no mercado norte-americano. Para isso, a Quanzhou Machinery dedicou vários meses ao processo de certificação, desde o projeto e a seleção de componentes até a revisão final, conquistando assim a confiança do cliente. Isso serve de alerta para as empresas sobre a importância da padronização — não basta que o próprio equipamento atenda aos padrões do mercado-alvo; é crucial também o desenvolvimento de versões em língua estrangeira das normas relevantes do setor.  O Ministério da Indústria e Tecnologia da Informação listou claramente o "Projeto de Versões em Língua Estrangeira de Normas Industriais a Serviço da Iniciativa 'Um Cinturão, Uma Rota'" como um projeto fundamental, e as empresas devem participar ativamente da tradução e do desenvolvimento simultâneo de normas, utilizando a "globalização" das normas para impulsionar a "globalização" dos produtos. II. Produtos e Tecnologia: "Adaptação Precisa" Baseada nas Condições LocaisOs países ao longo da "Rota da Seda" apresentam climas, matérias-primas e níveis de infraestrutura muito diferentes. Uma abordagem "tamanho único" para equipamentos não é viável; a tecnologia precisa ser adaptada às condições locais. A adaptabilidade da matéria-prima é a principal questão. A disponibilidade de matérias-primas varia de um lugar para outro: algumas regiões são ricas em recursos de resíduos sólidos, como entulho de construção e rejeitos, enquanto outras carecem de agregados específicos. Fabricantes de máquinas de tijolos de excelente qualidade A dosagem das matérias-primas será feita de acordo com a proporção de resíduos locais, fornecendo uma "fórmula" exclusiva para cada máquina, melhorando assim a aplicabilidade e a praticidade do equipamento. O sucesso da Fujian Quanzhou Machinery no mercado do Oriente Médio também confirma esse ponto: seus equipamentos podem utilizar com eficiência cinzas volantes, resíduos de construção e agregados reciclados, reduzindo os custos de matéria-prima para os clientes e alinhando-se às tendências locais de construção sustentável. A localização das especificações do produto é igualmente crucial. O mercado vietnamita apresentou desafios para muitas empresas de máquinas para fabricação de tijolos: os tijolos locais são 2 cm mais finos do que os de outros países, tornando a maioria dos equipamentos incompatíveis. A equipe de P&D da Langfang Nianpeng realizou centenas de experimentos, desenvolvendo, por fim, um produto que atendia aos padrões de tamanho e dureza, a um preço 30% menor do que o orçamento do cliente, abrindo assim o mercado vietnamita. Além disso, projetos de alto padrão no Oriente Médio têm requisitos de qualidade extremamente elevados para tijolos de imitação de pedra em concreto protendido, tijolos permeáveis ​​e meio-fios, exigindo equipamentos com multifuncionalidade e capacidade de troca rápida de moldes para atender às diversas demandas de produtos. As condições climáticas e de trabalho não podem ser ignoradas. O Oriente Médio é caracterizado por altas temperaturas e poeira, exigindo equipamentos com dissipação de calor e sistemas de vedação mais robustos; o fornecimento instável de energia em alguns países africanos impõe demandas especiais ao consumo de energia dos equipamentos e à adaptabilidade da voltagem. As máquinas de fabricação de tijolos da Quanzhou Gong são otimizadas para ambientes operacionais de alta intensidade, integrando sistemas de vibração alemães avançados e controle PLC inteligente Para garantir um funcionamento estável mesmo em condições adversas. III. Serviço e Modelo: Construindo uma "Força Externa" em Mercados InternacionaisA venda de equipamentos é apenas o começo; a operação estável a longo prazo é fundamental. Nos mercados internacionais, a capacidade de prestar serviços pós-venda e a inovação do modelo de negócios são cruciais para construir uma competitividade essencial. Estabelecer uma rede de serviços local é essencial. A Liushi Brick-Making estabeleceu centros de serviço pós-venda em 15 países da iniciativa "Um Cinturão, Uma Rota", incluindo Vietnã, Egito e Bangladesh, proporcionando respostas rápidas aos clientes. A Quanzhou Gong, com base em sua plataforma de serviços em nuvem para equipamentos inteligentes, desenvolvida internamente, utiliza a tecnologia da internet para fornecer manutenção remota a clientes globais, reduzindo significativamente o tempo e os custos financeiros dos serviços no exterior. A inovação em modelos de negócios está remodelando o cenário competitivo. Relatórios do setor mostram que a solução operacional que combina leasing de equipamentos e recompra de produtos acabados foi validada com sucesso em mercados emergentes como a Índia, reduzindo o ciclo de retorno do investimento para 14 meses. A receita de serviços ao longo de todo o ciclo de vida do produto agora representa 28% da receita das principais empresas. Isso significa que a transição da simples venda de equipamentos para o fornecimento de soluções abrangentes que englobam "equipamentos + serviços + operação" atende melhor às necessidades de clientes internacionais que desejam reduzir o investimento inicial e buscar benefícios a longo prazo.    ConclusãoA jornada das máquinas para fabricação de tijolos de concreto no âmbito da iniciativa "Um Cinturão, Uma Rota" evoluiu de um comércio simples inicial para um novo estágio de profunda adaptação e cocriação de valor. A chave para o sucesso reside em: abrir portas com certificações padrão, estabelecer uma presença nos mercados locais por meio da adaptação tecnológica e proteger o mercado com inovação em serviços. Somente combinando as vantagens de eficiência do "Made in China" com um profundo conhecimento dos mercados internacionais e evoluindo da "venda de produtos" para a "venda de soluções", poderemos alcançar um desenvolvimento estável e sustentável no vasto mundo da iniciativa "Um Cinturão, Uma Rota".
    LEIA MAIS
  • Servohidráulica e servovibração: forjando a competitividade de
    Servohidráulica e servovibração: forjando a competitividade de "núcleo duplo" em equipamentos de ponta para fabricação de tijolos.
    Aug 31, 2026
    Na indústria de máquinas para materiais de construção, equipamentos para fabricação de tijolos A indústria de fabricação de tijolos está passando por uma profunda revolução tecnológica. As máquinas tradicionais de fabricação de tijolos sofrem há muito tempo com alto consumo de energia, baixa eficiência e densidade irregular do produto. A introdução da tecnologia de servocontrole está reescrevendo fundamentalmente as regras do jogo. Se a estrutura da máquina e a precisão do molde de uma máquina de fabricação de tijolos são o seu "corpo", então os sistemas servo-hidráulicos e de servovibração são o "coração inteligente" e o "núcleo de potência" que impulsionam sua operação eficiente. Juntos, eles formam uma barreira tecnológica difícil de ser replicada pelas atuais máquinas de fabricação de tijolos de última geração. Servohidráulica: da "força bruta" à "orientação de precisão"As máquinas tradicionais de fabricação de tijolos geralmente utilizam bombas de deslocamento fixo ou bombas de deslocamento variável combinadas com válvulas solenoides. Como um homem forte que usa apenas força bruta, o motor funciona sempre em velocidade máxima, independentemente da demanda, desperdiçando uma grande quantidade de energia na forma de calor durante o modo de espera e em situações de sobrecarga. Estatísticas mostram que a potência efetiva dos sistemas hidráulicos tradicionais em um ciclo completo de fabricação de tijolos é frequentemente inferior a 50%.A inovação do sistema servo-hidráulico A inovação reside na substituição do motor assíncrono tradicional por uma combinação de um servomotor e uma bomba de engrenagens. Sua lógica central é o "fornecimento de óleo sob demanda": o controlador ajusta com precisão a velocidade e o torque do servomotor de acordo com as necessidades de pressão e vazão em tempo real de cada etapa do processo (como alimentação de material, prensagem e desmoldagem). Isso proporciona avanços em duas dimensões:PrimeiramenteUma melhoria revolucionária em eficiência energética. Na produção real, equipamentos que utilizam um sistema de controle servo-eletro-hidráulico podem economizar mais de 30% de energia em comparação com motores comuns. Sob a meta de "carbono duplo" (redução de carbono e redução de emissões), isso tem valor econômico e ambiental direto para fabricantes de materiais de construção com alto consumo energético.Em segundo lugarUm salto qualitativo na precisão do controle. Na etapa de moldagem e prensagem, os sistemas hidráulicos tradicionais, devido às grandes flutuações de pressão, podem facilmente levar a uma densidade irregular nos blocos de concreto. O sistema servo-hidráulico, por meio de controle em circuito fechado e em conjunto com sensores de pressão, consegue controlar as flutuações de pressão dentro de uma faixa extremamente pequena. Isso é crucial para a produção de produtos de alto valor agregado, como blocos de pavimentação de alta resistência e tijolos de imitação de pedra — somente com pressão precisa é possível minimizar a porosidade e as microfissuras internas do bloco, e a resistência e a qualidade estética atingem os padrões de materiais de construção de alta qualidade. Vibração do servo: Quebrando a "maldição da ressonância" e o "dilema da sincronização"Se os sistemas hidráulicos resolvem o problema da "potência", os sistemas de vibração resolvem os problemas da "densidade" e da "eficiência". Durante a fabricação de tijolos, os materiais precisam ser rearranjados e compactados por meio de vibrações de alta frequência dentro da caixa de moldagem. Os motores de vibração de frequência variável tradicionais apresentam grande inércia durante a partida e a parada, causando facilmente ressonância na estrutura, o que resulta em altos níveis de ruído, vida útil reduzida do equipamento e transmissão ineficaz da energia de vibração para o material.O principal valor da vibração servo reside em sua velocidade e precisão.Servomotores Possuem velocidades de resposta em nível de milissegundos, concluindo a inicialização e o desligamento em 0,2 a 0,3 segundos. Isso significa evitar completamente a zona de ressonância — tempos de inicialização e desligamento extremamente curtos e a frequência de vibração ultrapassando rapidamente a frequência natural da estrutura, melhorando significativamente a estabilidade do equipamento.Para sistemas de vibração multieixos de alta tecnologia, a "sincronização" é outro grande avanço tecnológico. Por exemplo, o servovibrador patenteado de terceira geração da Qunfeng Machinery utiliza um servoacionamento de quatro eixos e alcança uma "resposta ultradinâmica" por meio de um controlador de movimento integrado, garantindo que a fase e a velocidade dos quatro motores permaneçam sincronizadas o tempo todo. Se os eixos de vibração não estiverem sincronizados, as forças de excitação se anularão ou até mesmo gerarão torque prejudicial; **a sincronização precisa, por outro lado, permite que as forças de excitação sejam sobrepostas vetorialmente, resultando em máxima eficiência de moldagem. Dados mostram que este sistema avançado de servovibração pode reduzir o consumo de energia em mais de 12%, aumentar a eficiência de excitação em mais de 10% e aumentar a velocidade de inicialização da vibração em mais de 20%.  Dupla Vantagem Competitiva: Construindo uma Vantagem Competitiva para Equipamentos de Alta QualidadeQuando os sistemas servo-hidráulicos e servo-vibratórios são profundamente integrados em um único sistema de controle, o efeito combinado é incomparável aos equipamentos tradicionais.Em termos de eficiência de produção, o tempo de resposta extremamente curto do sistema servo comprime o ciclo de moldagem. Combinado com o controle preciso de fase, o equipamento pode alternar perfeitamente os parâmetros de produção para diferentes tipos de tijolos, alcançando uma produção flexível. Em termos de qualidade do produto, a prensagem hidráulica precisa e trabalho de vibração servo eficiente Em conjunto, resultam em maior densidade dos tijolos e menor consumo de cimento, produzindo produtos de maior resistência a partir das mesmas matérias-primas.Mais importante ainda, isso constitui um ecossistema tecnológico difícil de imitar. Um sistema de servocontrole maduro não pode ser alcançado simplesmente com a compra de servomotores e drivers. Ele exige que os fabricantes de equipamentos possuam profundo conhecimento dos algoritmos subjacentes (como algoritmos de sincronização de fase de vibração e algoritmos PID de malha fechada de pressão), integração de sistemas (combinando o layout da tubulação hidráulica com as estratégias de controle elétrico) e bancos de dados de processos (combinações de parâmetros de servocontrole para diferentes materiais e tipos de tijolos). Empresas líderes como Quanzhou Machinery, Qunfeng Machinery e Sanlian Machinery desenvolveram suas próprias tecnologias patenteadas na área de servocontrole, o que fundamenta sua capacidade de competir com fabricantes europeus e americanos consolidados no mercado global.    ConclusãoÉ previsível que a futura competição na indústria de fabricação de tijolos não será mais uma simples disputa de espessura do aço ou precisão do molde, mas sim uma competição de profundo conhecimento das tecnologias e processos subjacentes ao controle servo-hidráulico. Quem conseguir fabricar... servo-hidráulico Quem conseguir "entender" melhor a força de compressão e quem conseguir "entender" melhor a densidade do material por meio de servovibração conquistará uma posição dominante no mercado de fabricação de tijolos de alta qualidade. Servohidráulica e servovibração são as chaves "duplas" para desvendar esse futuro.
    LEIA MAIS
  • Acoplamento de sistemas e seleção de processos para linhas de produção de tijolos: da compatibilidade entre máquinas individuais à maximização da eficiência da linha de produção.
    Acoplamento de sistemas e seleção de processos para linhas de produção de tijolos: da compatibilidade entre máquinas individuais à maximização da eficiência da linha de produção.
    Aug 28, 2026
    Impulsionadas tanto pela utilização de resíduos sólidos quanto pela modularização de construções pré-fabricadas, as linhas de produção de tijolos evoluíram para sistemas complexos que integram dinâmica mecânica, reologia de materiais e automação industrial. A configuração de uma linha de produção não se resume a simplesmente acumular equipamentos, mas sim a um projeto de equilíbrio dinâmico baseado nas características dos materiais, no ciclo de moldagem e no ritmo logístico. Este artigo, sob a perspectiva da engenharia, detalha a lógica subjacente à seleção dos componentes para as etapas de mistura, dosagem, transferência e embalagem. I. Seção de Mistura: Ajuste de Volume e Estabelecimento do Sistema de MisturaA principal contradição na seleção do misturador reside na sincronização entre a produção do lote e o consumo de material da unidade principal em um único ciclo de moldagem. Um equívoco comum é vincular diretamente o modelo do misturador à produção, ignorando a restrição rígida do tempo de homogeneização da mistura.Para linhas de produção que utilizam misturadores planetários ou de eixo duplo, a taxa de utilização do volume total do misturador deve ser idealmente controlada entre 60% e 70%. Se o misturador principal requer 0,8 m³ de concreto denso por lote, o volume de descarga do misturador deve ser selecionado entre 1,0 e 1,25 m³ (por exemplo, classe JS1000 ou JS1250). Esse volume extra não se destina a "aumentar as reservas", mas sim a fornecer espaço de cisalhamento suficiente para a dispersão instantânea de aditivos em fase líquida (como redutores de água e corantes), evitando o travamento do eixo ou a mistura irregular devido ao enchimento excessivo do tanque de mistura.Uma consideração mais profunda reside no regime de mistura. Ao produzir tijolos de concreto permeáveisO tempo de mistura precisa ser estendido para 1,5 vezes o de blocos comuns. Isso significa que, mesmo que o volume do misturador seja suficiente, o número de ciclos por unidade de tempo diminuirá. Portanto, a configuração deve ser ajustada de acordo com o produto desejado, adicionando-se um silo de armazenamento intermediário (buffer) abaixo do misturador. Seu volume deve acomodar o material utilizado para 3 a 5 lotes de moldagem no misturador principal, a fim de isolar o ciclo de mistura do ciclo de moldagem e evitar interferências entre os dois. II. Seção de Loteamento: O Jogo entre Precisão Estática e Fluxo DinâmicoA máquina de dosagem é o "sistema imunológico" da linha de produção. Na prática industrial, o aumento do coeficiente de variação na resistência causado por erros na pesagem do material é a fonte mais insidiosa de prejuízos.É um máquina de dosagem automática Necessário? A resposta é sim, mas é crucial distinguir entre os modos de pesagem cumulativa e pesagem independente. Para a produção de blocos de concreto comuns, uma máquina de dosagem de três compartimentos, utilizando "pesagem cumulativa de agregados + pesagem separada de cimento", é suficiente para atender aos padrões nacionais. No entanto, para tijolos de pavimentação coloridos ou permeáveis, é necessário um upgrade para a pesagem independente de cada material, pois a quantidade de pigmentos e agentes de reforço adicionados é frequentemente medida em partes por mil, e a pesagem cumulativa não consegue detectar variações tão sutis no peso líquido.Vale ressaltar que a seleção de uma máquina de dosagem deve priorizar a adaptabilidade do mecanismo de alimentação. Para brita ou pó fino reciclado proveniente de resíduos de construção com alto teor de umidade, recomenda-se o uso de um alimentador de correia com controle de velocidade por frequência variável, em vez de um alimentador vibratório eletromagnético convencional, para evitar a formação de arcos ou o acúmulo de material na entrada. Além disso, uma balança de compensação com funil de transição é instalada entre a máquina de dosagem e o misturador, permitindo a verificação secundária da quantidade de alimentação. Essa é uma característica essencial de redundância em linhas de produção de alta tecnologia, garantindo que o desvio padrão da resistência do produto final seja controlado dentro de ±1,5 MPa. III. Linha de Recebimento de Tijolos e Lógica de Cura: Não é Simplesmente uma Substituição para o Trabalho ManualA decisão de configurar uma linha automática de recebimento de tijolos (incluindo máquinas de elevação, máquinas de abaixamento e transportadores de corrente) não deve se basear apenas em cálculos de custo de mão de obra, mas sim no processo fundamental de cura.O ganho de resistência dos tijolos não queimados depende da cura estática e da cura a vapor. A vantagem do empilhamento manual reside na sua "flexibilidade" — os operadores podem ajustar o número de camadas de tijolos e os espaços de ventilação de acordo com as variações no teor de umidade. Se o processo rígido de uma linha automática de recebimento de tijolos não for acompanhado por um sistema de programação da cura no forno, o empilhamento prematuro de tijolos em camadas muito altas bloqueará a liberação do calor de hidratação interna, resultando em uma superfície solta ou rachada.Portanto, uma estratégia de configuração racional consiste em diferenciar as famílias de produtos. Para blocos estruturais com espessura superior a 190 mm, cuja resistência estrutural seja suficiente para suportar múltiplas pilhas, uma linha automática de coleta de tijolos deve ser implementada para reduzir o trabalho manual. Para tijolos de paredes finas ou tijolos de revestimento decorativos com menos de 90 mm de espessura, recomenda-se manter as estações de coleta manual ou adotar um modo de empilhamento semiautomático de baixa camada e alta frequência. Se o projeto do processo incluir queima secundária (ou seja, autoclave), uma linha automática de coleta de tijolos é essencial, visto que a eficiência de carregamento da autoclave depende inteiramente da regularidade geométrica da pilha de tijolos, o que é difícil de se obter manualmente. IV. Seção de Embalagem: Da Embalagem Protetora à Modernização da Transportadora LogísticaA seleção de máquinas enfardadeiras está passando por uma mudança funcional, deixando de ser focada em "prevenir danos nas bordas e cantos" para se concentrar em "adaptar-se à logística de grandes volumes". Embora as cintas de aço tradicionais possam fixar pilhas de tijolos, no caso de grandes blocos de pavimentação, fissuras por tensão são facilmente geradas quando as cintas de aço são apertadas.A prática atual de engenharia tende a utilizar cintas de aço revestidas com plástico PET combinadas com cabeçotes de enfardamento soldados por fricção. Suas vantagens residem no fato de o coeficiente de expansão e contração térmica da cinta de aço revestida com plástico ser próximo ao do concreto, e a tensão de compactação poder ser ajustada digitalmente (geralmente controlada na faixa de 200-300 N), sem causar cortes nas bordas dos tijolos.Quanto ao nível de automação da máquina de embalagem, ele deve ser determinado pela frequência de produção dos tijolos. Se a produção horária da linha for inferior a 800 tijolos padrão, uma máquina de embalagem pneumática móvel combinada com cintagem manual é suficiente em termos de eficiência operacional. Se a produção ultrapassar 1200 tijolos/hora, uma linha de embalagem automática do tipo seta deve ser configurada, e uma máquina de classificação de tijolos deve ser adicionada antes da estação de embalagem para escalonar as juntas dos tijolos entre as camadas. Isso permite a "embalagem sem paletes" — ou seja, as pilhas de tijolos embalados são carregadas diretamente nos caminhões como unidades logísticas independentes, economizando o custo de paletes de madeira, o que pode representar uma economia de aproximadamente 150 yuans em custos de consumíveis a cada 10.000 tijolos. V. Acoplamento do Sistema: A Lubrificação Central Negligenciada e a Remoção de Poeira por Pressão NegativaO teste definitivo da configuração de uma linha de produção reside na confiabilidade da operação contínua a longo prazo. As configurações auxiliares para os três componentes — fornecimento de graxa para a vedação da extremidade do eixo do misturador, resfriamento forçado da caixa vibratória da máquina de moldagem e controle de poeira em cada nó de transferência — devem ser incluídas na lista de investimentos iniciais.Recomenda-se um sistema centralizado de lubrificação com graxa, conectando todos os pontos de lubrificação em paralelo por meio de tubulações. Uma estação de bombeamento central fornecerá graxa em intervalos regulares e em quantidades medidas para evitar o esquecimento da lubrificação manual, o que poderia levar à entrada de pasta e ao desgaste da extremidade do eixo. Para a remoção de poeira, devem ser instaladas coifas de coleta de poeira independentes na porta de descarga da máquina de dosagem e na porta de alimentação do misturador, conectadas a coletores de poeira por jato pulsado. O cálculo do fluxo de ar para o sistema de remoção de poeira deve ser baseado na manutenção de uma leve pressão negativa (-50 Pa a -80 Pa) dentro da coifa fechada, em vez de simplesmente buscar um grande fluxo de ar. Pressão negativa excessiva arrastará diretamente o pó fino de cimento, alterando as proporções da mistura, um ponto frequentemente negligenciado na prática.    Conclusão: A essência da configuração é a redistribuição do tempo de processo.Ao examinar um linha de produção de tijolosNão se deve analisar apenas a estrutura de aço, mas também a distribuição do tempo de permanência do material. A precisão da mistura dos ingredientes determina a eficácia do investimento de tempo; o volume da mistura determina a saturação da utilização do tempo; o método de coleta dos tijolos determina a racionalidade do consumo de tempo; e a forma de embalagem determina a continuidade do valor do tempo na logística.A configuração ideal não se trata de maximizar todos os parâmetros, mas sim de garantir que a taxa de processamento e a capacidade de armazenamento de cada etapa formem uma progressão geométrica. Recomenda-se que o cliente solicite ao projetista um diagrama de takt time durante a fase de seleção de equipamentos, visualizando os pontos de latência para cada etapa, desde a entrada do pó até a expedição do produto acabado. A etapa que ocupa a maior proporção de tempo é a área principal onde se deve investir recursos. Essa é a lógica essencial do planejamento de linhas de produção: usar a "quantidade" de equipamentos para decompor a "sequência" do processo e, em seguida, usar o "equilíbrio" do sistema para alcançar o resultado desejado. a "estabilidade" dos lucros.
    LEIA MAIS
  • Aplicação de novos aditivos na fabricação de tijolos de concreto: aumento da resistência e otimização do desempenho.
    Aplicação de novos aditivos na fabricação de tijolos de concreto: aumento da resistência e otimização do desempenho.
    Aug 26, 2026
    Resumo: A eficiência e a qualidade do produto de produção de máquinas para tijolos de concreto A eficácia de máquinas para fabricação de tijolos depende em grande parte do nível de aplicação da tecnologia de aditivos. Este artigo concentra-se no papel fundamental de novos aditivos na produção de tijolos de concreto, explorando-o sob duas perspectivas: aumento da resistência e otimização do desempenho. Combinando as pesquisas e práticas mais recentes, o artigo analisa os mecanismos de ação e os efeitos da aplicação de superplastificantes de policarboxilato, aceleradores químicos, nanomateriais modificados e sistemas de aditivos compostos, com o objetivo de fornecer uma referência para que os fabricantes de tijolos aprimorem seus produtos por meio da inovação em materiais. I. Introdução: Novos Requisitos para Aditivos na Produção de Tijolos em Máquinas de Fabricação de TijolosOs tijolos de concreto (incluindo blocos, tijolos para pavimentação, tijolos permeáveis, etc.) são materiais importantes para paredes e pavimentação, e suas propriedades mecânicas e durabilidade afetam diretamente a qualidade dos projetos de construção. processo de moldagem de tijolos em máquina A nova legislação impõe requisitos especiais às misturas de concreto: a moldagem e a desmoldagem devem ser concluídas em um curto período de tempo, e os produtos devem apresentar resistência inicial para suportar a rotatividade, atendendo simultaneamente aos indicadores de durabilidade a longo prazo. Nesse contexto, os aditivos tradicionais já não são suficientes para atender a múltiplos requisitos de desempenho, tornando o desenvolvimento e a aplicação de novos aditivos um foco de atenção da indústria. II. Caminho Essencial para o Aumento da Força: Da Redução da Retenção de Água à Ativação da Atividade1. Superplastificante de policarboxilato: Uma alta taxa de redução de água estabelece as bases para a resistência.A redução da quantidade de água é o principal meio de melhorar a resistência do concreto. Com a mesma relação água/cimento, uma maior taxa de redução da água resulta em uma hidratação mais completa do cimento, aumentando naturalmente a densidade e a resistência. Os novos superplastificantes policarboxilatos, com sua estrutura molecular projetável, tornaram-se um tipo essencial de aditivo na produção de tijolos.Design molecular e correspondência de desempenhoAtravés do projeto específico da estrutura, da proporção ácido-éter e do peso molecular dos superplastificantes policarboxilatos, é possível obter uma melhor compatibilidade com o sistema de materiais cimentícios utilizado na fabricação de tijolos (como cimento composto misturado com cinzas volantes e pó de escória), promovendo a velocidade de hidratação do cimento e melhorando efetivamente a resistência inicial.Modificação de Compósitos de Nanomateriais: A introdução de nanomateriais no sistema de superplastificantes de policarboxilato representa um avanço significativo nos últimos anos. Por exemplo, superplastificantes de policarboxilato contendo nano-sílica podem não apenas exercer um efeito de redução de água altamente eficiente, mas também utilizar o efeito de nucleação das nanopartículas para acelerar a hidratação enquanto preenchem microporos, alcançando múltiplos efeitos de "redução de água + fortalecimento + densidade". Estudos mostram que composições otimizadas de agentes redutores de água podem melhorar significativamente a resistência à compressão do concreto, regulando o processo de hidratação e otimizando a estrutura dos poros.2. Aceleradores químicos: Superando o gargalo inicial de forçaA produção de tijolos em máquinas exige alta resistência à desmoldagem. Os agentes de resistência inicial tradicionais à base de cloreto podem representar um risco de corrosão da armadura de aço, enquanto os novos aceleradores isentos de cloreto tornaram-se um foco de pesquisa.Pesquisa sobre a aplicação do acelerador cloreto de magnésio (MgCl₂): Um estudo sobre concreto composto com pó de escória granulada de alto-forno (GGBS) mostrou que, quando o MgCl₂ foi adicionado em uma dosagem de 10% como acelerador químico, a resistência à compressão aos 28 dias atingiu 51,28 MPa, valor significativamente superior ao do grupo controle. O mecanismo reside no fato de que o MgCl₂ promove a reação de hidratação inicial e resulta em densificação microestrutural local e otimização da estrutura dos poros. Essa abordagem possui importante valor de referência para concreto moldado in loco contendo grande quantidade de resíduos industriais. III. Expansão Multidimensional da Otimização de Desempenho: Além da ForçaProdutos modernos de máquinas de tijolos Não basta apenas alta resistência, é preciso considerar durabilidade, trabalhabilidade e funções especiais (como permeabilidade e isolamento térmico). Aditivos inovadores alcançam otimização sistemática de desempenho por meio de múltiplos mecanismos.1. Controle da Microestrutura: De "Mais Espesso" para "Mais Denso": O desempenho do concreto depende fundamentalmente de sua microestrutura. Novos aditivos visam otimizar a zona de transição interfacial (ZTI) e a estrutura dos poros.Superplastificantes de policarboxilato modificados e redutores de retração: Ao introduzir grupos funcionais redutores de retração, a retração por secagem pode ser reduzida sem comprometer a resistência, diminuindo assim o risco de fissuras.Aditivos nano-reforçados: Aditivos compostos feitos de quitosana silana modificada com alquenil e outros nanomateriais podem reduzir o coeficiente de difusão de íons cloreto, melhorar a impermeabilidade e a densidade do concreto, aumentando assim a durabilidade.2. Sinergia Multicomponente: Vantagens dos sistemas de aditivos compostos: Os aditivos individuais são insuficientes para atender a todos os requisitos de desempenho; os aditivos compostos são uma tendência inevitável."Redução de custos e aumento da eficiência" dos aditivos: Novos aditivos para concreto podem melhorar significativamente a coesão e a bombeabilidade do concreto e, mantendo o mesmo nível de resistência, podem reduzir o consumo de cimento em aproximadamente 10% a 15%, reduzindo diretamente os custos de matéria-prima na produção de tijolos.Composição de Componentes Funcionais: Na preparação de tijolos econômicos e ecológicos, a fórmula geralmente inclui agentes redutores de água, retardadores, incorporadores de ar e anticongelantes. Por exemplo, agentes incorporadores de ar à base de resina de breu podem melhorar a durabilidade e as propriedades reológicas do concreto; retardadores à base de melaço podem regular o tempo de pega, garantindo uma transição suave entre os processos de mistura e moldagem na máquina de tijolos.3. Exploração de novas misturas de base biológica e nanopartículas: Para atender às necessidades do desenvolvimento sustentável, os pesquisadores estão explorando o uso de recursos renováveis ​​na preparação de aditivos.Bioaditivos nano-reforçados: Nanocristais de celulose (CNCs), derivados de resíduos vegetais, podem melhorar significativamente a resistência e reduzir a porosidade por meio de efeitos de nucleação e refinamento de poros quando adicionados em pequenas quantidades (0,1-2% em peso). A quitosana (derivada de resíduos de crustáceos) possui capacidade de formação de filme e complexação iônica, reduzindo a permeabilidade e conferindo aos materiais certo potencial de autorreparação.    IV. Aplicação Prática e Perspectivas na Produção de Máquinas de TijolosNa produção real de tijolos em máquinas, a seleção e a dosagem de aditivos precisam ser adaptadas ao tipo específico de tijolo, à qualidade da matéria-prima e ao processo de moldagem.Otimização para tijolos de resíduos industriais: Para linhas de produção de máquinas de tijolos Em obras que utilizam intensivamente cinzas volantes, escória e resíduos de construção, podem ser introduzidos aceleradores químicos ou aditivos do tipo núcleo nanocristalino para compensar a perda inicial de resistência devido à redução do uso de cimento.Adaptação para tijolos funcionais: Na produção de tijolos permeáveis, é necessário um equilíbrio entre resistência e permeabilidade; o esquema de aditivos deve considerar tanto a retenção de água quanto o reforço. Na produção de blocos de isolamento térmico, agentes incorporadores de ar e agentes de reforço podem ser combinados para obter leveza e alta resistência. Conclusão: A aplicação de novas tecnologias de aditivos na fabricação de tijolos de concreto evoluiu de uma abordagem simples de "redução e aumento da retenção de água" para um estágio de otimização mais profundo, caracterizado por "sinergia multielementar, microcontrole e integração funcional". Ao selecionar cientificamente superplastificantes de policarboxilato, aceleradores químicos, nanomateriais modificados e componentes funcionais compostos, os fabricantes de tijolos podem não apenas melhorar efetivamente a resistência do produto, mas também obter benefícios significativos em termos de redução de custos, aumento da durabilidade e aproveitamento de resíduos sólidos. No futuro, com o amadurecimento de materiais de base biológica e aditivos inteligentes e responsivos, espera-se que a fabricação de tijolos inaugure uma nova rodada de atualizações tecnológicas.
    LEIA MAIS
  • Eficiência energética na produção de tijolos: como reduzir o consumo de energia
    Eficiência energética na produção de tijolos: como reduzir o consumo de energia
    Aug 25, 2026
      Resposta rápida Avaliando fornecedores de máquinas de blocos É necessária uma abordagem sistemática que vá além da simples comparação de orçamentos. Um fornecedor confiável deve demonstrar a certificação ISO 9001 como indicador básico de gestão da qualidade, sendo a marcação CE essencial para exportações para mercados regulamentados como a Europa ou a América do Norte. Além das certificações, os compradores devem avaliar a infraestrutura de produção — fábricas com mais de 3.000 m² geralmente indicam capacidade de produção em lotes e áreas dedicadas a testes. Taxas de entrega no prazo acima de 97%, tempos de resposta inferiores a 3 horas e taxas de recompra superiores a 25% são fortes indicadores de confiabilidade operacional e satisfação do cliente. O suporte pós-venda — incluindo termos de garantia (mínimo de 12 meses), disponibilidade de peças de reposição e resolução de problemas remotos — diferencia fornecedores comprometidos de fornecedores meramente transacionais. Uma avaliação estruturada nessas três dimensões ajuda os compradores a evitar armadilhas dispendiosas em aquisições e a garantir valor a longo prazo.       1. Análise da intenção de busca do usuário Quem está pesquisando e por quê?PúblicoIntenção principalPrincipais preocupaçõesGerentes de ComprasComercial/DecisãoMitigação de riscos, custo total de propriedade, confiabilidade do fornecedorEngenheirosTécnico/InformativoEspecificações do equipamento, conformidade com as normasDistribuidoresComercial/EstratégicoQualidade do portfólio de produtos, estabilidade da cadeia de suprimentosEmpreiteirosOperacional/PráticoEquipamentos confiáveis ​​para a execução de projetos, com suporte pós-venda. Categorias principais de intenção de pesquisa Pesquisa Comercial: Identificando quais fornecedores oferecem o melhor custo-benefício e o menor risco de aquisição Avaliação de Risco: Avaliando as credenciais, a estabilidade financeira e o histórico do fornecedor. Validação técnica: Verificação de que o equipamento atende às especificações do projeto e aos padrões regulamentares. Avaliação do serviço: análise do suporte pós-venda, disponibilidade de peças de reposição e termos da garantia.  2. Principais perguntas dos usuários P: Que certificações devo procurar em um fornecedor de máquinas de blocos? A certificação ISO 9001 deve ser imprescindível para qualquer fabricante sério, pois atesta processos de controle de qualidade documentados, desde a revisão do projeto até a inspeção final. Para exportações para a Europa, América do Norte ou países do Conselho de Cooperação do Golfo (CCG), a marcação CE é essencial. Verifique não apenas a existência da certificação, mas também seu escopo: ela abrange a montagem completa da máquina ou apenas os componentes? Solicite relatórios de testes sobre parâmetros críticos, como resistência à pressão hidráulica (faixa padrão: 18–22 MPa), eficiência do motor (recomenda-se IE2 ou superior) e testes de fadiga estrutural em operação contínua (mais de 72 horas).P: Quais indicadores operacionais revelam a confiabilidade de um fornecedor? As capacidades físicas de um fornecedor impactam diretamente a consistência das entregas. Busque informações sobre o tamanho da fábrica (mínimo de 3.000 m² recomendado), equipes internas de P&D e integração vertical de processos essenciais, como soldagem, usinagem e montagem de painéis de controle. Métricas de transações digitais fornecem insights em tempo real sobre a confiabilidade. Um tempo de resposta inferior a 3 horas sugere uma infraestrutura robusta de atendimento ao cliente, enquanto uma taxa de recompra acima de 25% reflete a satisfação do cliente a longo prazo. Taxas de entrega no prazo acima de 97% indicam um planejamento de produção disciplinado. P: Que tipo de suporte pós-venda posso esperar de um fornecedor de qualidade? A verdadeira diferenciação reside na personalização e no serviço. O fornecedor consegue adaptar os projetos de moldes para blocos intertravados, em forma de U ou isolados? Oferece integração com correias transportadoras, sistemas de alimentação de silos ou carrinhos móveis? Mais importante ainda, fornece treinamento para operadores, estoque de peças de reposição e suporte remoto para solução de problemas? Os fornecedores de primeira linha oferecem painéis de monitoramento em nuvem para acompanhamento do desempenho em tempo real e diagnóstico remoto por videochamada. Esclareça os termos da garantia — no mínimo 12 meses é o padrão — e a garantia de disponibilidade de peças de reposição (idealmente 10 anos). P: Quais são as armadilhas mais comuns em processos de aquisição? As "armadilhas do preço baixo" representam um risco significativo: algumas pequenas fábricas competem em preço, mas apresentam altas taxas de falhas e um lento atendimento pós-venda. Outros problemas incluem comprar com base apenas na capacidade teórica, sem verificar a estabilidade da produção real, e não considerar o custo total de propriedade — que inclui o preço do equipamento, custos de instalação, consumo de energia, manutenção, depreciação de peças de reposição e potenciais perdas por tempo de inatividade. Visite as fábricas de clientes existentes para observar a estabilidade do equipamento e a taxa de rendimento em condições reais antes de fechar negócio.   3. A Estrutura de Avaliação: Três DimensõesDimensão 1: Qualidade e Capacidade TécnicaCertificações como Prova de Qualidade: A certificação ISO 9001 deve ser imprescindível. Ela indica processos de controle de qualidade documentados — desde a revisão do projeto até a inspeção final. A marcação CE é essencial para remessas a mercados regulamentados como a UE ou a América do Norte, confirmando a conformidade com as normas de saúde, segurança e proteção ambiental. Solicite especificações detalhadas dos componentes principais. Fornecedores de boa reputação utilizam marcas reconhecidas para sistemas hidráulicos (como Rexroth ou Yuken), PLCs (Siemens, Mitsubishi) e sistemas elétricos. Solicite relatórios de testes sobre parâmetros críticos: resistência à pressão hidráulica (18–22 MPa), frequência de vibração do motor (3.000–6.000 rpm) e resistência à compressão (busque ≥15 MPa). Infraestrutura de Produção: As capacidades físicas de um fornecedor impactam diretamente a consistência das entregas. Fábricas com mais de 3.000 m² geralmente mantêm zonas dedicadas para usinagem, montagem e testes, garantindo o isolamento do processo e o controle de qualidade. Equipes internas de P&D são essenciais para o desenvolvimento de moldes personalizados, integração de transportadores ou atualizações de automação. A integração vertical dos processos principais — soldagem, usinagem, montagem de painéis de controle — reduz os prazos de entrega dos componentes e possibilita ciclos de personalização mais rápidos. Dimensão 2: Métricas de desempenho de confiabilidade operacional As métricas de transações digitais fornecem informações em tempo real sobre a confiabilidade. Um índice de entregas no prazo acima de 97% indica planejamento de produção disciplinado e capacidade de atendimento. Tempos de resposta inferiores a 3 horas refletem um atendimento ao cliente proativo — crucial durante a negociação pré-venda e o suporte pós-instalação. As taxas de recompra são particularmente reveladoras. Uma alta taxa de recompra — como 50% — sugere satisfação a longo prazo com a qualidade do produto e o serviço pós-venda. Taxas de recompra abaixo de 15% podem indicar falhas na confiabilidade ou no suporte técnico. Mitigação de Riscos: Para se proteger contra não entregas ou discrepâncias de qualidade, utilize métodos de pagamento seguros, como o Alibaba Trade Assurance ou serviços de garantia de pagamento de terceiros. Insista em inspeções pré-embarque conduzidas por agências independentes ou por meio de auditoria por vídeo ao vivo, caso uma visita presencial não seja viável. Dimensão 3: Suporte pós-venda, garantia e peças de reposição Esclareça os termos da garantia — o padrão mínimo é de 12 meses. Verifique a disponibilidade de peças de reposição; alguns fornecedores garantem o fornecimento por até 10 anos. Solicite um kit detalhado de peças de reposição, incluindo vedações, moldes e componentes hidráulicos sujeitos a desgaste. Suporte Técnico: O compromisso de um fornecedor com o serviço se revela em sua estrutura de suporte. Os principais fornecedores oferecem solução de problemas remota por meio de videochamada, permitindo que os técnicos no local resolvam os problemas em minutos. A supervisão da instalação no local e o treinamento do operador devem estar incluídos ou disponíveis a um custo razoável. Certifique-se de que manuais completos, cronogramas de manutenção e diagramas de fiação sejam fornecidos — especialmente importantes para sistemas controlados por CLP.  4. Perguntas frequentes 1. Como posso verificar as certificações de um fornecedor? Solicite cópias dos certificados ISO 9001 e CE. Verifique não apenas a presença, mas também o escopo: a ISO 9001 cobre a montagem completa da máquina ou apenas os componentes? Para a certificação CE, verifique se ela abrange painéis de controle elétrico e sistemas de segurança hidráulica. 2. Qual o tempo de resposta que devo esperar de um fornecedor confiável? Tempos de resposta inferiores a 3 horas indicam uma infraestrutura de atendimento ao cliente robusta. Os principais fornecedores respondem em 1 a 2 horas. 3. O que indica uma boa taxa de recompra? Uma taxa de recompra acima de 25% reflete a satisfação do cliente a longo prazo. Fornecedores como a Shandong Hongfa, com taxas de recompra de 57%, demonstram uma retenção de clientes excepcional. 4. Como posso verificar as capacidades da fábrica de um fornecedor sem visitá-la? Solicite uma visita virtual ao vivo da fábrica. Isso permite que você veja em primeira mão a organização da oficina, o fluxo de produção e as estações de controle de qualidade. Solicite também demonstrações em vídeo de ciclos de produção completos. 5. Qual o tamanho mínimo de fábrica que devo procurar? Instalações com mais de 3.000 m² normalmente possuem capacidade de produção em lotes e zonas de teste dedicadas. 6. Quais são os termos de garantia padrão? A garantia mínima padrão para os componentes principais é de 12 meses. Alguns fornecedores oferecem até 18 meses. Verifique o que está coberto: peças, mão de obra ou ambos. 7. Como evitar as "armadilhas dos preços baixos"? Solicite uma "Análise de Custo Total do Ciclo de Vida" detalhada, incluindo preço de compra, instalação, consumo de energia, manutenção, depreciação de peças de reposição e potenciais perdas por tempo de inatividade. Uma máquina de baixo custo, mas com alto consumo de energia, pode custar muito mais em 3 anos. 8. Quais são as especificações dos componentes principais que devo verificar? Controladores PLC (preferencialmente Siemens, Mitsubishi ou Delta), frequência e durabilidade do motor de vibração (recomendado MTBF ≥ 6.000 horas), pressão do sistema hidráulico (18–22 MPa) e níveis de ruído (abaixo de 75 dB).
    LEIA MAIS
1 2 3 4

SOLICITE UM ORÇAMENTO

Se você estiver interessado em nossos produtos e quiser saber mais detalhes, deixe uma mensagem aqui e responderemos assim que possível.
ENTRE EM CONTATO
Contate-nos
Fique à vontade para nos contatar caso tenha alguma dúvida!

Se você busca máquinas confiáveis ​​para fabricação de blocos de concreto, moldes personalizados ou equipamentos completos de apoio à produção de blocos, entre em contato conosco! Nossa equipe de profissionais fornecerá soluções personalizadas para ajudar sua empresa a se desenvolver com eficiência.

Servindo o mundo

Telefone :+86-595-22963811

WhatsApp : +8615060951121

E-mail : yx05@blockmachine.cc

Deixe um recado

Deixe um recado
Se você estiver interessado em nossos produtos e quiser saber mais detalhes, deixe uma mensagem aqui e responderemos assim que possível.
enviar
CONTATE-NOS : yx05@blockmachine.cc

LAR

PRODUTOS

whatsApp

contato