

Acoplamento de sistemas e seleção de processos para linhas de produção de tijolos: da compatibilidade entre máquinas individuais à maximização da eficiência da linha de produção.
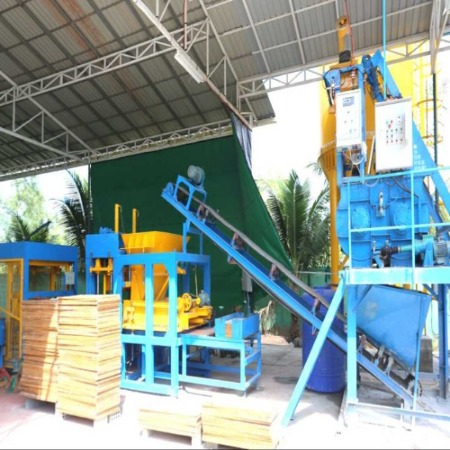
Impulsionadas tanto pela utilização de resíduos sólidos quanto pela modularização de construções pré-fabricadas, as linhas de produção de tijolos evoluíram para sistemas complexos que integram dinâmica mecânica, reologia de materiais e automação industrial. A configuração de uma linha de produção não se resume a simplesmente acumular equipamentos, mas sim a um projeto de equilíbrio dinâmico baseado nas características dos materiais, no ciclo de moldagem e no ritmo logístico. Este artigo, sob a perspectiva da engenharia, detalha a lógica subjacente à seleção dos componentes para as etapas de mistura, dosagem, transferência e embalagem.
I. Seção de Mistura: Ajuste de Volume e Estabelecimento do Sistema de Mistura
A principal contradição na seleção do misturador reside na sincronização entre a produção do lote e o consumo de material da unidade principal em um único ciclo de moldagem. Um equívoco comum é vincular diretamente o modelo do misturador à produção, ignorando a restrição rígida do tempo de homogeneização da mistura.
Para linhas de produção que utilizam misturadores planetários ou de eixo duplo, a taxa de utilização do volume total do misturador deve ser idealmente controlada entre 60% e 70%. Se o misturador principal requer 0,8 m³ de concreto denso por lote, o volume de descarga do misturador deve ser selecionado entre 1,0 e 1,25 m³ (por exemplo, classe JS1000 ou JS1250). Esse volume extra não se destina a "aumentar as reservas", mas sim a fornecer espaço de cisalhamento suficiente para a dispersão instantânea de aditivos em fase líquida (como redutores de água e corantes), evitando o travamento do eixo ou a mistura irregular devido ao enchimento excessivo do tanque de mistura.
Uma consideração mais profunda reside no regime de mistura. Ao produzir tijolos de concreto permeáveisO tempo de mistura precisa ser estendido para 1,5 vezes o de blocos comuns. Isso significa que, mesmo que o volume do misturador seja suficiente, o número de ciclos por unidade de tempo diminuirá. Portanto, a configuração deve ser ajustada de acordo com o produto desejado, adicionando-se um silo de armazenamento intermediário (buffer) abaixo do misturador. Seu volume deve acomodar o material utilizado para 3 a 5 lotes de moldagem no misturador principal, a fim de isolar o ciclo de mistura do ciclo de moldagem e evitar interferências entre os dois.
II. Seção de Loteamento: O Jogo entre Precisão Estática e Fluxo Dinâmico
A máquina de dosagem é o "sistema imunológico" da linha de produção. Na prática industrial, o aumento do coeficiente de variação na resistência causado por erros na pesagem do material é a fonte mais insidiosa de prejuízos.
É um máquina de dosagem automática Necessário? A resposta é sim, mas é crucial distinguir entre os modos de pesagem cumulativa e pesagem independente. Para a produção de blocos de concreto comuns, uma máquina de dosagem de três compartimentos, utilizando "pesagem cumulativa de agregados + pesagem separada de cimento", é suficiente para atender aos padrões nacionais. No entanto, para tijolos de pavimentação coloridos ou permeáveis, é necessário um upgrade para a pesagem independente de cada material, pois a quantidade de pigmentos e agentes de reforço adicionados é frequentemente medida em partes por mil, e a pesagem cumulativa não consegue detectar variações tão sutis no peso líquido.
Vale ressaltar que a seleção de uma máquina de dosagem deve priorizar a adaptabilidade do mecanismo de alimentação. Para brita ou pó fino reciclado proveniente de resíduos de construção com alto teor de umidade, recomenda-se o uso de um alimentador de correia com controle de velocidade por frequência variável, em vez de um alimentador vibratório eletromagnético convencional, para evitar a formação de arcos ou o acúmulo de material na entrada. Além disso, uma balança de compensação com funil de transição é instalada entre a máquina de dosagem e o misturador, permitindo a verificação secundária da quantidade de alimentação. Essa é uma característica essencial de redundância em linhas de produção de alta tecnologia, garantindo que o desvio padrão da resistência do produto final seja controlado dentro de ±1,5 MPa.
III. Linha de Recebimento de Tijolos e Lógica de Cura: Não é Simplesmente uma Substituição para o Trabalho Manual
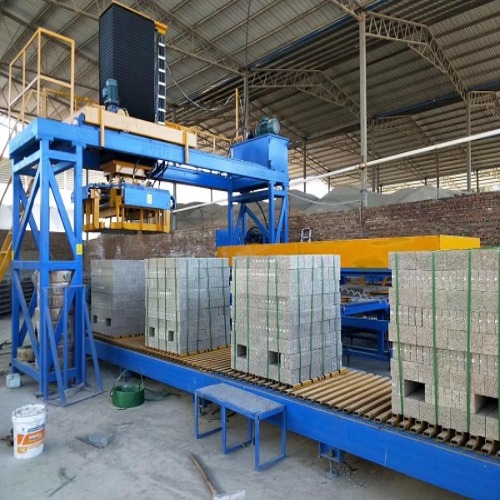
A decisão de configurar uma linha automática de recebimento de tijolos (incluindo máquinas de elevação, máquinas de abaixamento e transportadores de corrente) não deve se basear apenas em cálculos de custo de mão de obra, mas sim no processo fundamental de cura.
O ganho de resistência dos tijolos não queimados depende da cura estática e da cura a vapor. A vantagem do empilhamento manual reside na sua "flexibilidade" — os operadores podem ajustar o número de camadas de tijolos e os espaços de ventilação de acordo com as variações no teor de umidade. Se o processo rígido de uma linha automática de recebimento de tijolos não for acompanhado por um sistema de programação da cura no forno, o empilhamento prematuro de tijolos em camadas muito altas bloqueará a liberação do calor de hidratação interna, resultando em uma superfície solta ou rachada.
Portanto, uma estratégia de configuração racional consiste em diferenciar as famílias de produtos. Para blocos estruturais com espessura superior a 190 mm, cuja resistência estrutural seja suficiente para suportar múltiplas pilhas, uma linha automática de coleta de tijolos deve ser implementada para reduzir o trabalho manual. Para tijolos de paredes finas ou tijolos de revestimento decorativos com menos de 90 mm de espessura, recomenda-se manter as estações de coleta manual ou adotar um modo de empilhamento semiautomático de baixa camada e alta frequência. Se o projeto do processo incluir queima secundária (ou seja, autoclave), uma linha automática de coleta de tijolos é essencial, visto que a eficiência de carregamento da autoclave depende inteiramente da regularidade geométrica da pilha de tijolos, o que é difícil de se obter manualmente.
IV. Seção de Embalagem: Da Embalagem Protetora à Modernização da Transportadora Logística
A seleção de máquinas enfardadeiras está passando por uma mudança funcional, deixando de ser focada em "prevenir danos nas bordas e cantos" para se concentrar em "adaptar-se à logística de grandes volumes". Embora as cintas de aço tradicionais possam fixar pilhas de tijolos, no caso de grandes blocos de pavimentação, fissuras por tensão são facilmente geradas quando as cintas de aço são apertadas.
A prática atual de engenharia tende a utilizar cintas de aço revestidas com plástico PET combinadas com cabeçotes de enfardamento soldados por fricção. Suas vantagens residem no fato de o coeficiente de expansão e contração térmica da cinta de aço revestida com plástico ser próximo ao do concreto, e a tensão de compactação poder ser ajustada digitalmente (geralmente controlada na faixa de 200-300 N), sem causar cortes nas bordas dos tijolos.
Quanto ao nível de automação da máquina de embalagem, ele deve ser determinado pela frequência de produção dos tijolos. Se a produção horária da linha for inferior a 800 tijolos padrão, uma máquina de embalagem pneumática móvel combinada com cintagem manual é suficiente em termos de eficiência operacional. Se a produção ultrapassar 1200 tijolos/hora, uma linha de embalagem automática do tipo seta deve ser configurada, e uma máquina de classificação de tijolos deve ser adicionada antes da estação de embalagem para escalonar as juntas dos tijolos entre as camadas. Isso permite a "embalagem sem paletes" — ou seja, as pilhas de tijolos embalados são carregadas diretamente nos caminhões como unidades logísticas independentes, economizando o custo de paletes de madeira, o que pode representar uma economia de aproximadamente 150 yuans em custos de consumíveis a cada 10.000 tijolos.
V. Acoplamento do Sistema: A Lubrificação Central Negligenciada e a Remoção de Poeira por Pressão Negativa
O teste definitivo da configuração de uma linha de produção reside na confiabilidade da operação contínua a longo prazo. As configurações auxiliares para os três componentes — fornecimento de graxa para a vedação da extremidade do eixo do misturador, resfriamento forçado da caixa vibratória da máquina de moldagem e controle de poeira em cada nó de transferência — devem ser incluídas na lista de investimentos iniciais.
Recomenda-se um sistema centralizado de lubrificação com graxa, conectando todos os pontos de lubrificação em paralelo por meio de tubulações. Uma estação de bombeamento central fornecerá graxa em intervalos regulares e em quantidades medidas para evitar o esquecimento da lubrificação manual, o que poderia levar à entrada de pasta e ao desgaste da extremidade do eixo. Para a remoção de poeira, devem ser instaladas coifas de coleta de poeira independentes na porta de descarga da máquina de dosagem e na porta de alimentação do misturador, conectadas a coletores de poeira por jato pulsado. O cálculo do fluxo de ar para o sistema de remoção de poeira deve ser baseado na manutenção de uma leve pressão negativa (-50 Pa a -80 Pa) dentro da coifa fechada, em vez de simplesmente buscar um grande fluxo de ar. Pressão negativa excessiva arrastará diretamente o pó fino de cimento, alterando as proporções da mistura, um ponto frequentemente negligenciado na prática.
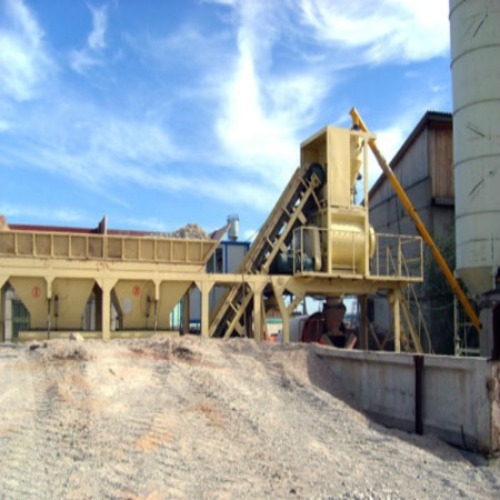
Conclusão: A essência da configuração é a redistribuição do tempo de processo.
Ao examinar um linha de produção de tijolosNão se deve analisar apenas a estrutura de aço, mas também a distribuição do tempo de permanência do material. A precisão da mistura dos ingredientes determina a eficácia do investimento de tempo; o volume da mistura determina a saturação da utilização do tempo; o método de coleta dos tijolos determina a racionalidade do consumo de tempo; e a forma de embalagem determina a continuidade do valor do tempo na logística.
A configuração ideal não se trata de maximizar todos os parâmetros, mas sim de garantir que a taxa de processamento e a capacidade de armazenamento de cada etapa formem uma progressão geométrica. Recomenda-se que o cliente solicite ao projetista um diagrama de takt time durante a fase de seleção de equipamentos, visualizando os pontos de latência para cada etapa, desde a entrada do pó até a expedição do produto acabado. A etapa que ocupa a maior proporção de tempo é a área principal onde se deve investir recursos. Essa é a lógica essencial do planejamento de linhas de produção: usar a "quantidade" de equipamentos para decompor a "sequência" do processo e, em seguida, usar o "equilíbrio" do sistema para alcançar o resultado desejado. a "estabilidade" dos lucros.