

Adaptação de Edifícios Pré-fabricados: Técnicas de Controle de Parâmetros de Máquinas de Fabricação de Tijolos para Produção de Tijolos Vazados de Alta Precisão
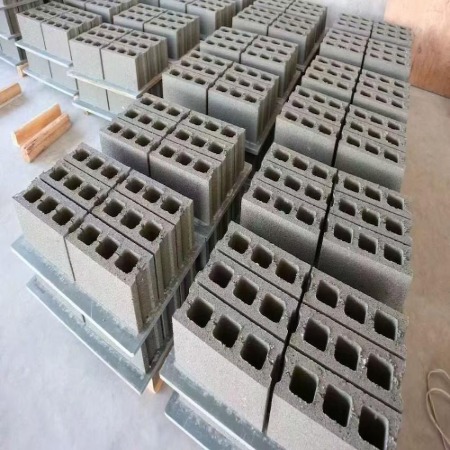
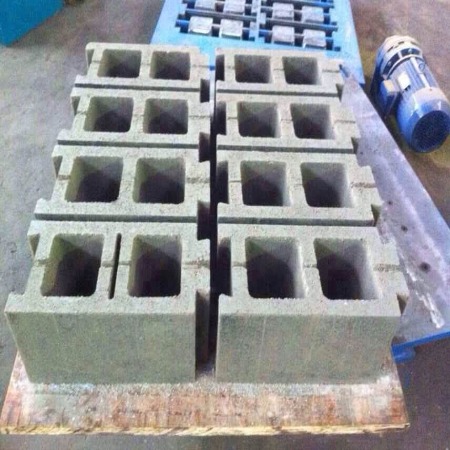
Com o rápido desenvolvimento das construções pré-fabricadas, os requisitos de precisão para os componentes de parede saltaram do nível centimétrico da construção tradicional para o nível milimétrico. Como material central das paredes pré-fabricadas, o controle dos parâmetros das máquinas de fabricação de tijolos durante o processo de produção é crucial. tijolos ocos de alta precisão A qualidade dos componentes e a eficiência da montagem são diretamente determinantes. Como alcançar a produção de tijolos vazados de alta precisão por meio de um gerenciamento refinado de parâmetros tornou-se uma questão fundamental para a transformação e modernização do setor.
I. Controle Feedforward de Parâmetros na Etapa de Preparação da Matéria-Prima
A produção de tijolos vazados de alta precisão começa com o processamento padronizado das matérias-primas. O controle de máquina de tijolos Os parâmetros não devem se limitar à etapa de formação, mas sim se estender à etapa de preparação da matéria-prima. Primeiramente, a velocidade do britador de martelos no processo de britagem deve ser controlada entre 980 e 1050 rpm para garantir que o tamanho das partículas de xisto ou ganga de carvão seja ≤ 1,5 mm, criando um pré-requisito para a homogeneização subsequente. Em segundo lugar, os parâmetros de distribuição do material na câmara de maturação são cruciais. Ao utilizar o método de empilhamento em espinha de peixe, a espessura de cada camada deve ser ≤ 300 mm, o teor de umidade deve ser controlado na faixa de 12% a 14% e o tempo de maturação não deve ser inferior a 72 horas para garantir a homogeneização completa das matérias-primas. Finalmente, na etapa de britagem fina do moinho de rolos, a abertura entre os rolos deve ser ajustada com precisão para 1,0 a 1,2 mm. Nesse ponto, o módulo de finura da matéria-prima pode ser estabilizado entre 1,8 e 2,0, fornecendo uma base de material com uma granulometria adequada para o processo de moldagem.
II. Controle Coordenado dos Parâmetros Essenciais no Processo de Moldagem
A moldagem é o processo central para o controle da precisão de tijolos vazados, envolvendo a otimização coordenada de múltiplos parâmetros, como pressão de extrusão, grau de vácuo, velocidade de extrusão e temperatura da matriz. A pressão de extrusão precisa ser ajustada dinamicamente de acordo com o índice de plasticidade da matéria-prima. Quando o índice de plasticidade estiver entre 13 e 17, a pressão de extrusão principal deve ser controlada entre 2,8 e 3,2 MPa, e a flutuação da pressão deve ser estabilizada em ±0,1 MPa. O grau de vácuo é um parâmetro fundamental para eliminar defeitos internos nos blocos vazados. O grau de vácuo na câmara de vácuo deve ser ≥0,092 MPa para garantir que o desvio na uniformidade da densidade do bloco vazado seja ≤1,5%. A compatibilidade entre a velocidade de extrusão e a temperatura da matriz afeta diretamente a estabilidade dimensional. Quando a velocidade de extrusão for definida entre 1,2 e 1,5 m/min, a temperatura de aquecimento da matriz deve ser mantida entre 45 e 55 °C, com um gradiente de temperatura ≤ 3 °C, o que pode controlar efetivamente a taxa de retração do bloco de concreto dentro da faixa alvo de 0,4% a 0,6%. O controle conjunto da velocidade da rosca sem-fim e da taxa de alimentação também é crucial; o desvio entre os dois deve ser controlado dentro de ± 2% para evitar a estratificação da densidade causada pela alimentação irregular.
III. Estratégias de manutenção de precisão no processo de secagem e queima
O controle inadequado durante o processo de secagem e queima dos blocos de tijolo anulará completamente os ganhos de precisão obtidos na etapa de conformação. Uma curva de aquecimento escalonada deve ser utilizada no processo de secagem, com a temperatura de entrada controlada entre 80 e 100 °C e a temperatura final elevada para 110 a 120 °C. A frequência do ventilador de circulação deve ser ajustada para 35 a 40 Hz para garantir uma taxa de retração na secagem ≤ 0,3%. No processo de queima, os gradientes de temperatura do forno túnel nas etapas de pré-aquecimento, queima e resfriamento precisam ser precisamente projetados. A taxa de aquecimento na etapa de pré-aquecimento deve ser controlada entre 1,0 e 1,5 °C/min, a temperatura da zona de queima deve ser estabilizada entre 980 e 1020 °C com uma diferença de temperatura não superior a ± 10 °C, e o tempo de manutenção deve ser de 40 a 50 min para garantir que a taxa de retração na queima permaneça estável entre 0,2% e 0,3%. A velocidade de deslocamento do carro do forno e o ciclo de empurrar devem ser rigorosamente ajustados, com um desvio de ciclo não superior a ±5 minutos, para evitar que flutuações na temperatura do forno afetem a consistência dimensional do produto.
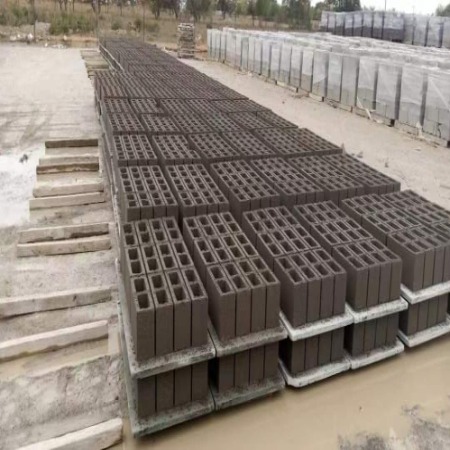
IV. Monitoramento Inteligente e Otimização em Circuito Fechado
Sistemas modernos de fabricação de tijolos Possuem capacidade para monitoramento de parâmetros em tempo real e controle em malha fechada. Parâmetros-chave, como pressão de extrusão, teor de umidade do material e temperatura de moldagem, são coletados por sensores online. Algoritmos de controle PID são usados para corrigir automaticamente esses parâmetros, controlando desvios dimensionais dentro de ±0,5 mm. Inspecionar regularmente o desgaste da matriz e repará-la ou substituí-la prontamente quando o desgaste exceder 0,3 mm é essencial para manter a precisão a longo prazo. Recomenda-se criar um "arquivo de parâmetros" para cada tipo de tijolo vazado, armazenando a combinação ideal de parâmetros para cada lote, para referência direta durante a produção subsequente, reduzindo as flutuações de precisão causadas por ajustes manuais da máquina.
Em resumo, a produção de tijolos vazados de alta precisão é um projeto sistemático que exige um controle meticuloso de parâmetros em toda a cadeia, desde as matérias-primas, moldagem e secagem até a queima, e otimização em circuito fechado por meio de monitoramento inteligente. Somente assim é possível atender aos rigorosos requisitos de precisão para componentes de paredes em edifícios pré-fabricados, impulsionando a transformação da indústria da "produção baseada na experiência" para a manufatura inteligente "orientada por dados".